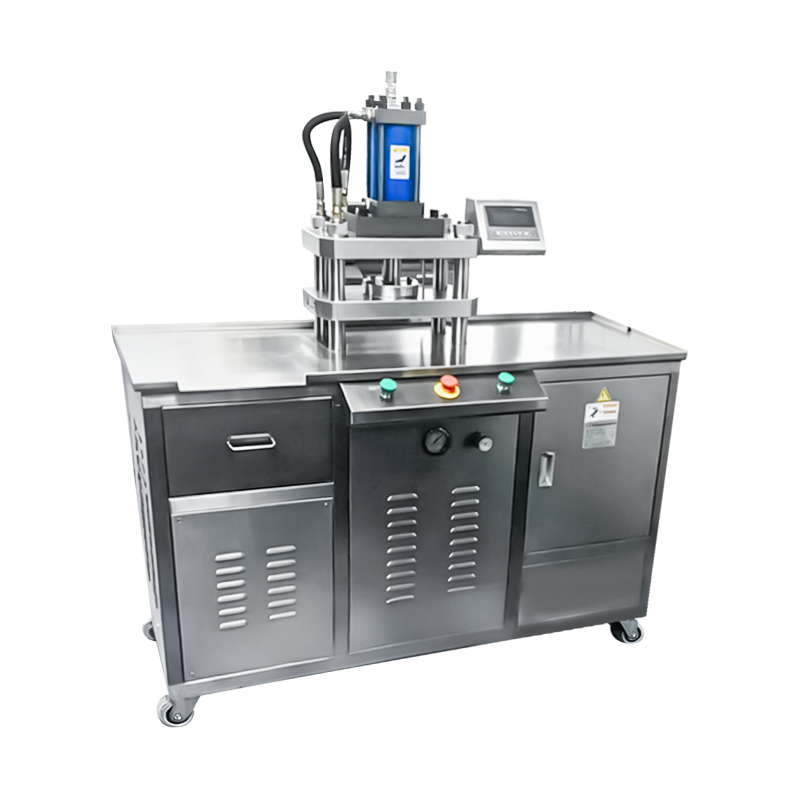
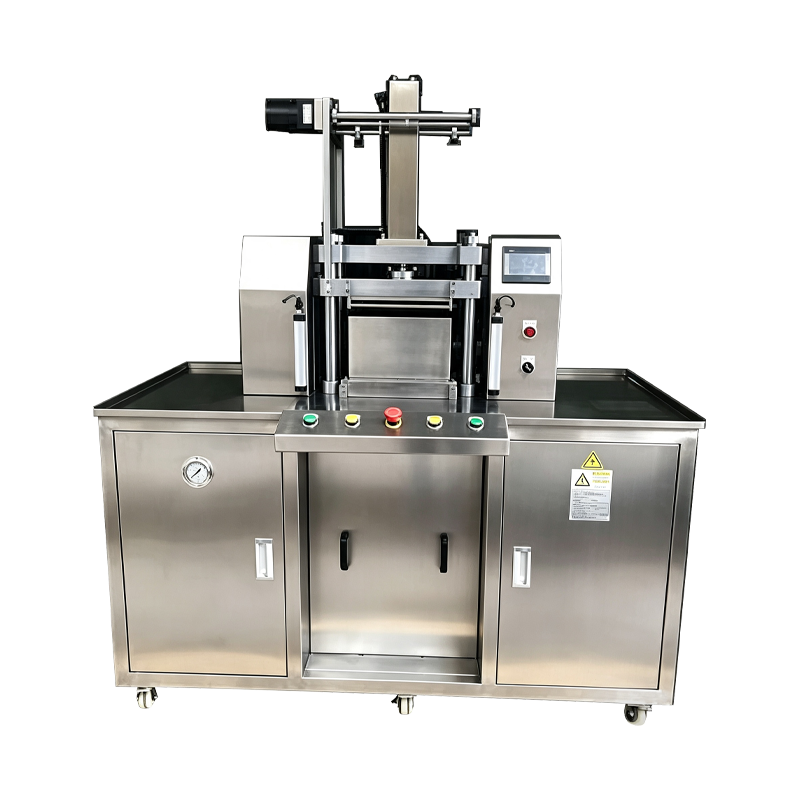
Hidrolik Kozmetik Toz Presleme Makinesi
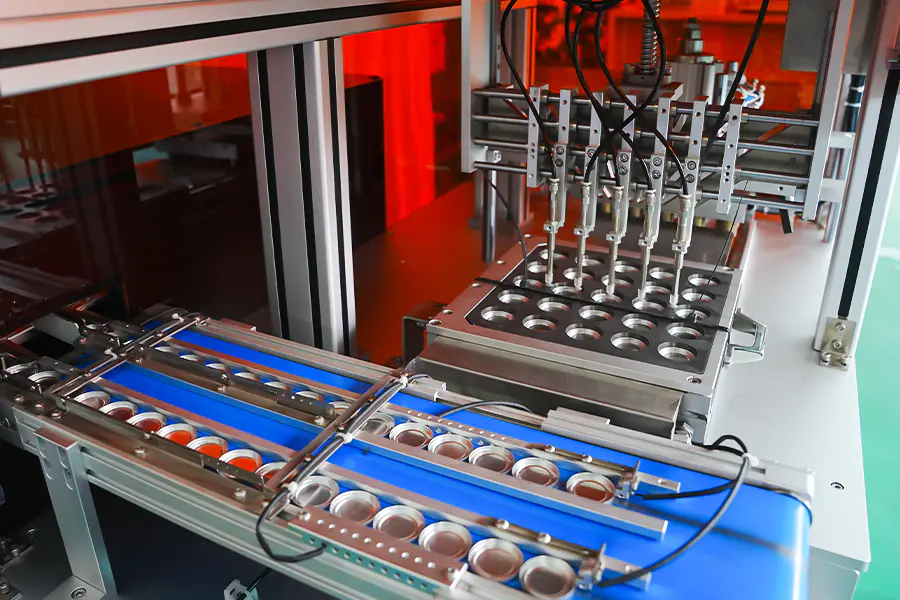
Gevşek kozmetik tozunu katı kek ve tavalara sıkıştırmak için oluşturulmuş bir hidrolik presleme platformu. Hidrolik devre, kontrollü bir basınç eğrisi ile yüksek kuvvet sağlayarak, mekanik baskıya dirençli formülasyonların yoğun şekilde sıkıştırılmasına olanak tanır. Makine, kek sertliği ve yüzey kalitesinin kontrol edildiği parametreler olan göz farı, allık, fondöten, aydınlatıcı ve preslenmiş pigment üretimine uygulanır.
Hidrolik Kuvvet Dağıtımı
Kapalı devre bir hidrolik devre, sıkıştırma stroku boyunca basıncı korur, böylece yoğun formülasyonlar, tekrarlanan presleme döngüleri olmadan hedef kek sertliğine ulaşır.
Programlanabilir Basınç Eğrisi
Yaklaşma, sıkıştırma, tutma ve bırakma aşamaları HMI'da ayrı ayrı yapılandırılarak presleme profilinin her formülasyonun akış davranışına uyması sağlanır.
Termal Kararlılık
Hidrolik yağ, bir yağ soğutucu ve ısıtıcı devresi aracılığıyla kontrollü bir sıcaklık bandında tutularak, uzun üretim vardiyaları boyunca viskozite ve kuvvet tepkisinin tutarlı tutulması sağlanır.
Veri Günlüğünü Zorla
Kuvvet, konum ve tutma süresi her döngü için kaydedilir ve parti kaydında saklanır, böylece süreç izlenebilirliği ve sapma incelemesi desteklenir.
Hidrolik Sistem Mimarisi
Presleme davranışını ve süreç kontrolünü belirleyen anahtar düzenekler.
Güç Ünitesi
Oransal valf kontrollü değişken deplasmanlı pompa. Basınç, presleme şahmerdanına monte edilmiş bir yük hücresinden gelen kapalı döngü geri bildirimi yoluyla düzenlenir. Yağ deposunda filtreleme, seviye izleme ve sıcaklık kontrolü bulunur.
Ram'a basmak
Yük altında yanal sapmayı sınırlamak için kılavuzlu harekete sahip sert krom kaplı silindir. Strok uzunluğu ve yaklaşma hızı kontrol sistemi aracılığıyla ayarlanır ve şahmerdan, sığ tava formatları için ince artışlarla konumlandırılabilir.
Takım Arayüzü
Üst zımba, alt zımba ve kalıp standart bir plaka üzerine monte edilir. Takım setleri aynı çerçeve boyutundaki makineler arasında değiştirilebilir ve boşluk değerleri her ürün formatı için belgelenmiştir.
Kontrol Kabini
PLC, servo sürücü ve güvenlik rölesi ayrı bir kabinde yer alır. HMI, tarif yönetimi, basınç eğrisi düzenleme, alarm geçmişi ve üretim sayaçları sağlar. Veriler OPC UA veya CSV aracılığıyla dışa aktarılabilir.
Güvenlik Devresi
Kilitli kapılara sahip Kategori 3 PLd koruma, çift kanallı acil durdurma ve manuel yükleme ve boşaltma açılışında ışık perdesi koruması. Herhangi bir koruma ihlali durumunda hidrolik basınç boşaltılır.
Teknik Veriler
Standart çerçeve değerleri. Kuvvet aralığı ve takımlar uygulamaya göre belirlenir.
Uygulanan Formülasyonlar
Hidrolik presleme ile işlenen toz çeşitleri ve ürün formatları.
Yüksek Yoğunluklu Göz Farı
Hedef sertliğe ulaşmak için sürekli kuvvet gerektiren yoğun pigment karışımları. Çok kademeli basınç eğrileri, derin tavalarda kapaklanmayı ve kenar çatlamalarını azaltır.
Pudra Fondöten
Daha yüksek bağlayıcı içeriğine sahip kompaktlar, bağlayıcının serbest bırakılmadan önce toz matris içerisinden akmasına yardımcı olan kontrollü tutma süresinden yararlanır.
Preslenmiş Pigment
Sıkıştırma stroku sırasında tozun yer değiştirmesini sınırlamak için düşük yaklaşma hızında preslenen ağır pigmentler ve mineral karışımları.
Pişmiş Toz Kek
Büyük formatlı kekler, pişirme aşamasından önce eşit yoğunluk elde etmek için uzatılmış bekletme süresiyle orta kuvvette preslenir.
Kabartmalı Tava Formatları
Üst zımba yüzeyindeki ayrıntıları korumak için yüzey kabartmalı tavalar azaltılmış yaklaşma hızında bastırılır.
Çok Katmanlı Kompaktlar
Sıralı doldurma ve presleme aşamaları, kontrollü ara katman yoğunluğuna sahip iki veya üç katmanlı kompaktlar oluşturur.
Süreç Sapması Referansı
Yaygın hidrolik presleme durumları ve bunlara karşılık gelen düzeltici eylemler.
Tutma sırasında kuvvet ayar noktasının altına düşer
Oransal valf tepkisini kontrol edin ve yük hücresi sıfır noktasını doğrulayın. 35 ila 50 santigrat derece aralığında kalması gereken hidrolik yağı sıcaklığını kontrol edin. Akümülatör ön şarjını doğrulayın ve basınç tahliye ayarını makine kayıtlarına göre inceleyin.
Kek sertliği döngüler arasında değişiklik gösterir
Etkin tarifte bekletme süresi değerinin kaymadığını doğrulayın. Hat içi kontrol tartısı aracılığıyla dolum ağırlığı tutarlılığını doğrulayın. Etkili sıkıştırma aralığını değiştiren toz birikmesi açısından üst zımba yüzeyini inceleyin.
Yağ sıcaklığı çalışma bandının üzerine çıkıyor
Yağ soğutucu akışını kontrol edin ve soğutma devresinin tıkalı olmadığını doğrulayın. Rezervuar seviyesini kontrol edin ve belirtilen kalitede yağ ekleyin. Ortam sıcaklığı tasarım aralığının üzerindeyse döngü hızını geçici olarak azaltın ve sıcaklık sensörü okumasını bir referans cihazla karşılaştırarak doğrulayın.
Fırlatma, tavayı kalıba oturmuş halde bırakır
Çıkarma strokunun mevcut takım seti için kalıp derinliğiyle eşleştiğini doğrulayın. İtici plakayı aşınma veya yanlış hizalama açısından inceleyin. Bir sonraki dolum aşamasından önce alt zımbanın tamamen geri döndüğünü doğrulayın ve ejektör devresindeki hidrolik basıncı kontrol edin.
Ram hareketi düzgün değil
Kılavuz raylarında kirlenme olup olmadığını inceleyin ve yağlandığını doğrulayın. Çizilme açısından silindir çubuğu yüzeyini kontrol edin. Oransal valfin yapışmadığını doğrulayın ve strok sırasında kaydedilen basınç artışları için alarm geçmişini inceleyin.
Döngü sırasında hidrolik alarm
HMI'daki alarm kodunu okuyun ve ilgili sensörü kontrol edin. Yağ seviyesini, filtre fark basıncını ve sıcaklığı doğrulayın. Acil durdurma devresinin kapalı olduğunu doğrulayın ve üretime devam etmeden önce kontrol panelindeki alarmı sıfırlayın.
Dağıtım Notları
Kurulumu, çalıştırmayı ve uzun vadeli performansı etkileyen faktörler.
Temel Gereksinimleri
Makine, maksimum baskı kuvveti için titreşim izolasyonuna sahip düz bir zemin gerektirir. Yük altında sapmayı sınırlamak için montaj çiziminde sabitleme noktaları belirtilmiştir.
Hidrolik Yağ Seçimi
Yağ kalitesi, kurulum yerindeki ortam sıcaklığı aralığına göre seçilir. Belirtilen kalite bakım kılavuzunda kayıtlıdır ve tamamlama ve yağ değiştirme sırasında kullanılmalıdır.
Takım Depolama
Delme ve kalıp setleri koruyucu kaplamalı özel raflarda saklanmalıdır. Depolama koşulları ve taşıma prosedürleri, üretim kampanyaları arasında yüzey kalitesini korumak için belgelenmiştir.
Bakım Aralıkları
Önerilen program, her 1.500 saatte bir yağ analizini, her 2.000 saatte bir filtre değişimini, her 500 saatte bir zımba ve kalıp muayenesini ve her 12 ayda bir yük hücresi kalibrasyonunu kapsar.