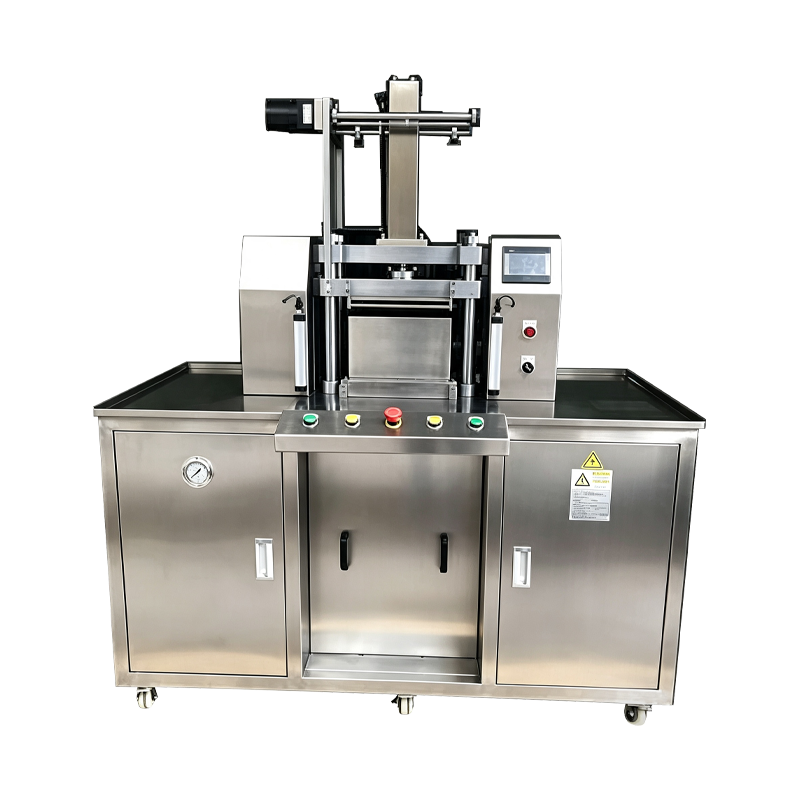
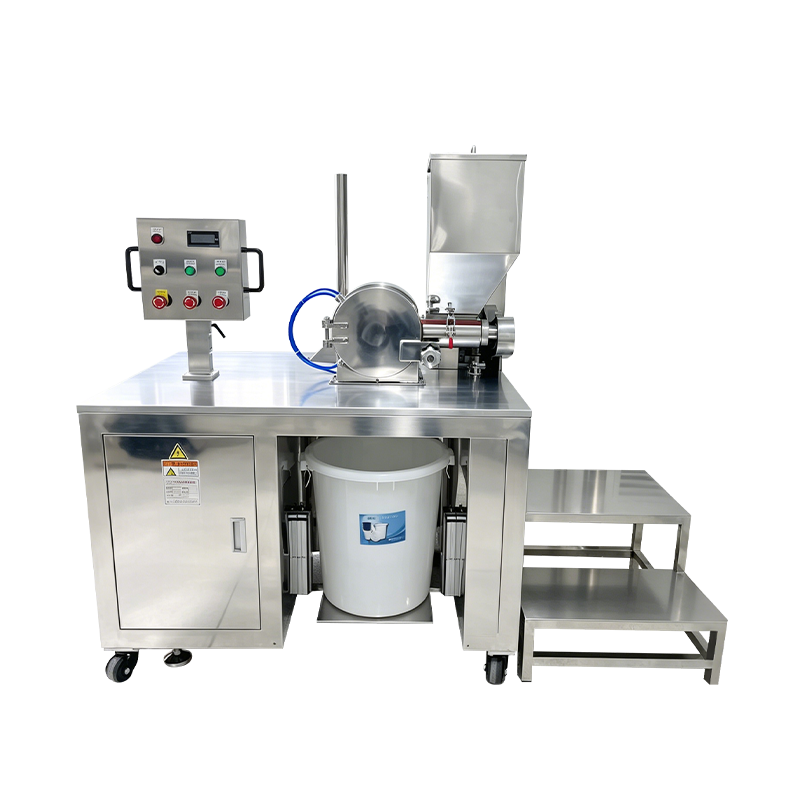
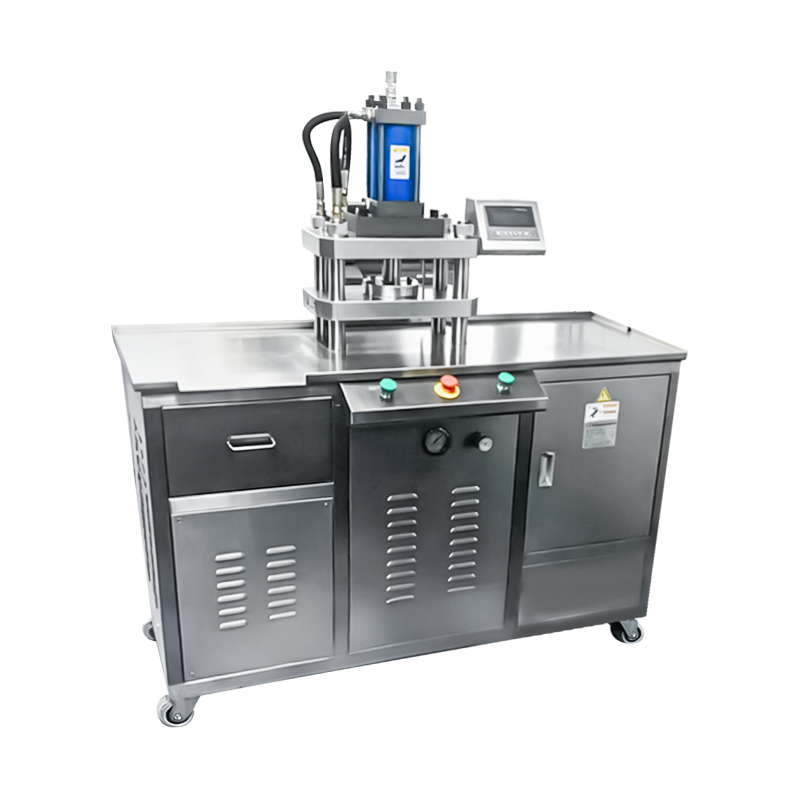
Servo Tahrikli Kozmetik Toz Presleme Makinesi
Sıkıştırma strokunun hidrolik veya pnömatik devre yerine servo motor ve bilyalı vida düzeneği tarafından oluşturulduğu bir presleme platformu. Konum, hız ve kuvvet, sürücü parametreleri aracılığıyla kontrol edilerek presleme profilinin aşama aşama şekillendirilmesine olanak sağlanır. Döngü tekrarlanabilirliği, kuvvet doğruluğu ve süreç dokümantasyonunun belirli gereksinimler olduğu kozmetik toz sıkıştırmaya uygulanır.
Dijital Kuvvet Kontrolü
Kuvvet, servo sürücü torku tarafından üretilir ve kalıp plakasının altındaki bir yük hücresi tarafından doğrulanır; dolayısıyla presleme değeri, bir basınç regülatörü ayarı yerine yazılımda tanımlanır.
Profil Tekrarlanabilirliği
Presleme profilinin her aşaması tarifte saklanır ve sürücü, üretim süresine bakılmaksızın aynı hareket eğrisini döngüden döngüye yeniden üretir.
Veri Yakalamayı İşleme
Konum, hız, tork ve kuvvet, her döngü için sabit bir örnekleme oranında kaydedilir ve eğri verileri, gözden geçirilmek üzere toplu kayıtta saklanır.
Servo Presleme Profili
Vuruş, her birinin kendi hızı, konumu ve kuvvet hedefi olan programlanabilir aşamalara bölünmüştür.
Aşama 1
YaklaşımRam, tanımlanmış bir hızla toz yüzeyinin hemen üzerindeki bir konuma alçalır. Yaklaşma hızı kısa çevrim süreleri için daha yüksek, kabartmalı takımlar için daha düşük olarak ayarlanır.
Aşama 2
İletişimToz yatağı üzerindeki etkiyi sınırlamak ve sıkıştırmanın başlangıcında tava kenarı geometrisini korumak için temas noktasında hız azaltılır.
Aşama 3
SıkıştırmaKuvvet kontrollü bir oranda hedef değere yükselir. Sıkıştırma gradyanı, kek boyunca yoğunluk dağılımını kontrol etmek için formülasyon başına ayarlanır.
Aşama 4
Basılı tutunKuvvet, tanımlanmış bir aralık boyunca bir tolerans bandı içinde tutularak, toz matrisinin çökelmesine ve bağlayıcının parçacıklar arasında akmasına izin verilir.
Aşama 5
SürümKuvvet anında serbest bırakılmak yerine kademeli olarak azaltılır. Kademeli serbest bırakma, zımba ile kek yüzeyi arasındaki basınç farkını azaltır.
Aşama 6
Geri çekRam, belirlenen hızda en üst konuma geri dönerek kalıp alanını çıkarma aşaması ve bir sonraki dolum döngüsü için temizler.
Aktarma Organı ve Ölçümü
Kuvvet doğruluğunu ve döngü tekrarlanabilirliğini belirleyen bileşenler.
Servo Motorlu
Sürekli presleme görevi için derecelendirilmiş AC servo motor. Tork çıkışı, bilyalı vida adımı boyunca uygulanan baskı kuvvetiyle eşleştirilir ve sürücü, tutma aşaması sırasında torku kapalı bir döngü içinde tutar.
Vidalı Mil ve Ram
Önceden yüklenmiş bilyalı vida, dönüşü düşük boşluklu doğrusal harekete dönüştürür. Ram, yük altında yanal sapmayı sınırlamak ve zımba hizalamasını tolerans dahilinde tutmak için doğrusal raylar üzerinde yönlendirilir.
Yük Hücresi
Kalıp plakasının altına monte edilen gerinim ölçer yük hücresi, gerçek baskı kuvvetini ölçer. Sinyal sürekli olarak örneklenir ve sıkıştırma ve tutma aşamaları sırasında tarif hedefiyle karşılaştırılır.
Pozisyon Kodlayıcı
Servo motor üzerindeki mutlak kodlayıcı, yüksek çözünürlüklü ram konumu geri bildirimi sağlar. Konum değerleri aşama geçişlerini tanımlar ve her döngü için kuvvet eğrisiyle birlikte kaydedilir.
Teknik Veriler
Standart çerçeve değerleri. Kuvvet aralığı, strok ve takımlama uygulama başına tanımlanır.
Uygulamalı Üretim Örnekleri
Servo tahrikli preslemeye uygun ürün formatları ve proses koşulları.
Yoğun Pigment Kompaktları
Tanımlanmış bir sıkıştırma gradyanı gerektiren formülasyonlar, yüksek yoğunluklu tavalardaki kapatmayı azaltan aşama seviyesi kontrolünden yararlanır.
Çok Katmanlı Kompaktlar
Farklı profillere sahip sıralı doldurma ve presleme aşamaları, kontrollü ara katman yoğunluğuna sahip iki veya üç katmanlı kekler üretir.
Pudra Fondöten
Bağlayıcı açısından zengin tozlar, yüzey çatlamasını sınırlamak ve tava kenarı stabilitesini geliştirmek için kademeli olarak salınarak preslenir.
Kabartmalı Tava Formatı
Azaltılmış temas hızı ve kontrollü sıkıştırma eğimi sayesinde rölyef ve logo desenleri korunur.
Pişmiş Kek Preformu
Büyük formatlı kekler, pişirme aşamasından önce eşit yoğunluk oluşturmak için uzatılmış bekletme süresiyle orta kuvvette preslenir.
Düzenlenmiş Üretim Hatları
Toplu dokümantasyon ve sapma incelemesi için çevrim başına kuvvet ve konum verilerinin saklanması gereken proses ortamları.
Sıkça Sorulan Sorular
Değerlendirme ve hat entegrasyonu sırasında sorulan ortak sorular. Cevabı genişletmek için bir soru seçin.
Servo preslemenin hidrolik preslemeden farkı nedir?
Servo presleme, motor torku ve vidalı mil aracılığıyla kuvvet üretir, böylece strok konumu ve hızı doğrudan sürücü tarafından kontrol edilir. Hidrolik presleme, sıvı basıncı yoluyla kuvvet üretir; bu, yüksek kuvvette etkilidir ancak konum konusunda daha az hassastır. Profil tekrarlanabilirliğinin ve döngü düzeyinde veri yakalamanın gerekli olduğu durumlarda servo presleme seçilir.
Pres profili ürünler arasında değiştirilebilir mi?
Evet. Her ürün tarifi kendi aşama sayısını, aşama konumlarını, hızları, kuvvet hedeflerini ve tutma sürelerini saklar. Tarifler HMI'dan çağrılır ve geçiş, aktarma organlarının mekanik olarak ayarlanmasını gerektirmez.
Her presleme döngüsü için hangi veriler kaydedilir?
Kuvvet, konum, hız ve sürücü torku 1 kHz'de örneklenir ve döngü başına saklanır. Veriler parti kaydına bağlanır ve süreç incelemesi veya müşteri dokümantasyonu için OPC UA veya CSV aracılığıyla dışarı aktarılabilir.
Makine yüksek kuvvet uygulamalarına uygun mu?
Standart çerçeve 25 tona kadar taşıma kapasitesine sahiptir. Bu aralığın üzerinde hidrolik presleme normalde belirtilir. Servo presleme, maksimum kuvvet kapasitesi yerine doğruluk ve proses kontrolü için seçilir.
Aktarma organı hangi bakımları gerektirir?
Bilyalı vida yağlaması belirli aralıklarla, genellikle her 1000 saatlik çalışmadan sonra doğrulanır. Lineer kılavuz raylar aynı aralıklarla temizlenir ve yeniden greslenir. Yük hücresi kalibrasyonunun her 12 ayda bir yapılması önerilir ve kodlayıcı pilinin değiştirilmesi, sürücü üreticisinin planına göre yapılır.
Makine elektrik kesintisinde nasıl davranır?
Güç kaybı durumunda servo sürücü kontrollü bir duruşa geçer ve fren devreye girene kadar koç pozisyonunu korur. Kurtarma prosedürü, üretime devam edilmeden önce bir hedef arama döngüsü gerektirir. Kesintiye uğrayan ünitenin döngü verileri günlükte işaretlenir.
Takımlar hidrolik veya pnömatik makinelerle paylaşılabilir mi?
Takım paylaşımı montaj arayüzüne ve kuvvet aralığına bağlıdır. Aynı standartlaştırılmış plakanın kullanıldığı ve kuvvet aralığının gerekli sıkıştırma kuvvetini kapsadığı durumlarda takım setleri, belgelenmiş boşluk değerleriyle aktarılabilir.
Bu platformda döngü çıktısını ne belirler?
Döngü çıktısı strok uzunluğuna, aşama hızlarına, tutma süresine ve tava boyutuna bağlıdır. Azaltılmış yaklaşma hızı ve uzatılmış tutma süresi çıktı oranını düşürürken, sığ tavalardaki kısa profiller daha yüksek çıktı üretir. Gerçek oranlar fabrika kabul testleri sırasında doğrulanır.
Süreç Sapması Referansı
Servo presleme sırasında gözlemlenen durumlar ve bunlara karşılık gelen düzeltici eylemler.
Kuvvet eğrisi kayıtlı profilden sapıyor
HMI'daki referans profiline göre eğriyi inceleyin. Yük hücresi sinyalini bir referans cihazına göre sapma açısından kontrol edin. Toz dolum ağırlığının tolerans dahilinde olduğunu doğrulayın ve bilyalı vida yağlama durumunu doğrulayın.
Servo sürücü aşırı tork bildiriyor
Kalıp alanında mekanik tıkanıklık olup olmadığını kontrol edin ve şahmerdanın strok boyunca serbestçe hareket ettiğini doğrulayın. Kuvvet hedefinin çerçeve değerinin üzerine ayarlanmadığını doğrulayın. Bilyalı vidayı ve kılavuz raylarını kirlenme veya yetersiz yağlama açısından inceleyin.
Pozisyon tekrarlanabilirliği bir vardiya boyunca kayıyor
Sürücü kabini soğutmasının çalıştığını ve ortam sıcaklığının spesifikasyon dahilinde olduğunu doğrulayın. Enkoder bağlantısını boşluk açısından kontrol edin. Hedef arama döngüsünü çalıştırın ve konum değerlerini devreye alma kaydıyla karşılaştırın.
Döngü süresi tarif hedefini aşıyor
Tarifeye göre aşama hızı ayarlarını gözden geçirin. Koç kılavuzundaki mekanik sürtünmeyi kontrol edin ve yağlama aralıklarına uyulduğunu doğrulayın. Sıkıştırma aşamasında sürücünün tork sınırlama modunda olmadığını doğrulayın.
Sıkıştırma sonrasında tava kenarları çatlıyor
Kuvvet artışını yavaşlatmak için etkilenen aşamada sıkıştırma eğimini azaltın. Tutma süresini 0,5 ila 1 saniye uzatın. Zımba ve kalıp açıklığını doğrulayın ve toz nem içeriğinin önerilen bant dahilinde kaldığını doğrulayın.
Toplu işlem günlüğünde döngü verileri eksik
PLC ile veri kayıt sistemi arasındaki iletişim bağlantısını kontrol edin. Günlük cihazındaki depolama alanını doğrulayın. Döngü sayacının sıfırlanmadığını doğrulayın ve PLC saatinin tesis ağıyla senkronizasyonunu kontrol edin.
Entegrasyon Notları
Kurulumu, yardımcı programları ve uzun vadeli performansı etkileyen faktörler.
Güç Kalitesi
Servo sürücü, düşük harmonik bozulmaya sahip istikrarlı bir beslemeden yararlanır. Tesis beslemesinin önemli farklılıklar taşıdığı durumlarda, tahrik elektroniklerini korumak için bir hat reaktörü veya aktif filtre önerilir.
Zemin ve Titreşim
Makine, kurulum çizimine göre sabitleme noktalarına sahip düz bir zemin gerektirir. Yalıtım pedleri reaksiyon kuvvetinin çevredeki ekipmana aktarımını azaltır ve konum stabilitesini artırır.
Kabin Soğutma
Sürücü kabini hava soğutmalıdır ve muhafaza çevresinde hava akışı için açıklık gerektirir. Kabin girişindeki ortam sıcaklığı, vardiya boyunca sürücü spesifikasyonları dahilinde kalmalıdır.
Ağ ve Veri
Denetleyici OPC UA ve CSV dışa aktarımını destekler. Ağ konfigürasyonu, işletmeye alma sırasında tesis MES'si veya geçmiş mimarisiyle eşleşecek şekilde tanımlanır ve seri tanımlayıcılar üretim kayıtlarına eşlenir.