Döner Kozmetik Toz Presleme Makinesi
Tablayı durdurmadan doldurma, presleme ve çıkarma bölgelerinde hareket eden birden fazla presleme konumu taşıyan sürekli bir döner platform. Makine, konum başına basınç izleme ve tarif odaklı süreç kontrolü ile göz farı, allık, fondöten ve aydınlatıcı dahil olmak üzere preslenmiş kozmetik tozunun sürekli çıktısı için üretilmiştir.
Sürekli Hareket
Presleme sırasında döner tabla endeksleri meydana gelir, bu nedenle doldurma, sıkıştırma ve boşaltma ayrı adımlardan ziyade örtüşen sırayla gerçekleştirilir.
Pozisyon Seviye Kontrolü
Her presleme pozisyonu kendi basınç sensörünü, bekleme değerini ve çıkarma strokunu taşır ve bunların tümü makine kontrol sistemi aracılığıyla ayrı ayrı adreslenir.
Kampanya Bazlı Üretim
Tarifler konum gruplarına atanabilir, böylece bir döner döngü, bir üretim kampanyası süresince paralel olarak birden fazla SKU üretebilir.
Makine Düzeni
Döner platformun etrafında düzenlenmiş fonksiyonel bölgeler.
Toz Dozajlama
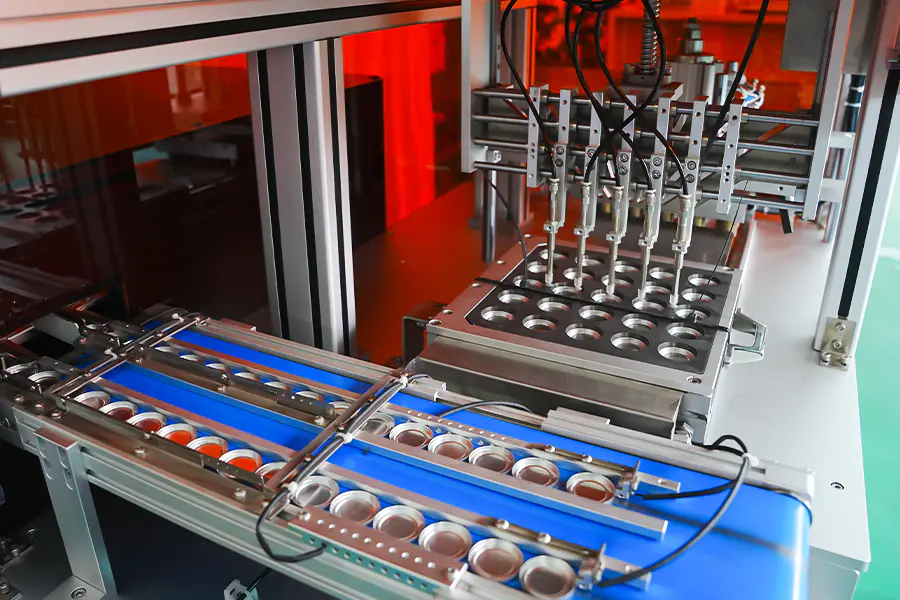
Servo tahrikli burgu kafaları tabla döndükçe her pozisyona göre hizalanır. Dolum, konum sensörleri tarafından tetiklenir ve doz ağırlığı, tabla presleme bölgesine ilerlemeden önce hat içi kontrol tartısı aracılığıyla doğrulanır.
- Artı veya eksi 0,04 g dahilinde doldurma doğruluğu
- Formülasyon başına ayrı hazne
- Otomatik hazne seviyesi geri bildirimi
Döner Presleme
Üst ve alt zımbalar, konfigürasyona bağlı olarak kam veya servo tahrikli profilleri takip eder. Konum presleme arkı boyunca ilerledikçe basınç kademeli olarak uygulanır, bu da toz sıçramasını azaltır ve kek bütünlüğünü artırır.
- Basınç aralığı pozisyon başına 3 ila 15 ton
- Servo veya kam çalıştırma seçenekleri
- Pozisyon başına bağımsız bekleme ayarı
Fırlatma ve Deşarj
Preslenmiş tavalar senkronize bir ejektör tarafından kalıptan kaldırılır ve bir boşaltma konveyörüne veya alma ve yerleştirme ünitesine aktarılır. Reddedilen üniteler, tablanın dönüşünü kesintiye uğratmadan aynı istasyona yönlendirilir.
- Pnömatik veya servo püskürtme
- Konum bağlantılı reddetme kapısı
- Robotik çıkarma ile uyumlu
Spesifikasyona Genel Bakış
Standart konfigürasyonlar için gösterilen değerler. Pozisyon sayısı ve basınç aralığı proje başına tanımlanır.
Üretime Uygun
Kozmetik üretiminde döner preslemenin uygulandığı yerler.
Yüksek Hacimli Gölge Koşuları
Sürekli rotasyon, tek bir gölgenin uzun koşularına uygundur ve tek istasyonlu baskılarda görülen başlatma ve durdurma kayıpları olmadan çıktıyı vardiyalar boyunca sabit tutar.
Paralel SKU Kampanyaları
Pozisyon gruplarına farklı formülasyonlar veya tava formatları atanabilir, böylece tek bir döner platform aynı üretim penceresinde birden fazla SKU üretir.
Kompakt ve Temel Tavaları
Büyük hacimlerde tutarlı yoğunluk ve temiz kenarların gerekli olduğu kompakt pudra ve pudra fondötenlere uygulanır.
Palet Bileşen Üretimi
Çok renkli paletler için ayrı ayrı tavalar konum gruplarında preslenir, ardından palet yükleme için sonraki montaja aktarılır.
Fason Üretim Hatları
Pozisyon başına tarifin geri çağrılması ve parti düzeyinde raporlamanın, değişiklik yapma çabasını azalttığı birden fazla markaya hizmet veren üretim ortamlarına uygundur.
Mineral ve Preslenmiş Pigment
Çatlamayı önlemek için düşük basınç aralıklarının ve daha uzun bekleme değerlerinin gerekli olduğu mineral tozları ve preslenmiş pigmentler için kullanılır.
Operasyonel Referans
Döner presleme sırasında karşılaşılan durumlar ve bunlara ilişkin eylemler.
Pozisyonlar arasındaki ağırlık değişimi
Etkilenen burgu kafası için konum başına kalibrasyon rutinini çalıştırın. Toz kütle yoğunluğunun partiler arasında değişmediğini doğrulayın. Burgu vidasında ve dozaj tamburunda aşınma veya toz birikmesi olup olmadığını kontrol edin. Pozisyon kontrol tartısını bir referans teraziyle çapraz kontrol edin.
Tablo indeksleme döngünün ortasında durur
HMI'daki indeksleyici sürücü alarm geçmişini kontrol edin. Mekanik kilitleme pimini ve konum sensörünü pislik açısından inceleyin. Servo sürücünün aşırı yük durumu olmadığını doğrulayın. Tabla yatağı yağlama aralığına uyulduğunu doğrulayın.
Kek kenarları preslendikten sonra çatlıyor
Etkilenen konum grubu için bekleme değerini genişletin. Prese yaklaşma hızını azaltın. Zımba ve kalıp boşluğunun spesifikasyon dahilinde olduğunu doğrulayın. Yüzde 1 ila 3 arasında kalması gereken toz nem içeriğini kontrol edin.
Pozisyonlar arasında toz kirliliği
Pozisyon kalkanlarını ve masa üst yüzeyini toz taşınması açısından inceleyin. Vakum ekstraksiyon noktalarının temiz olduğunu doğrulayın. Kampanyalar arasında kalıp tablasını temizleyin ve üretim sırasında hazne kapaklarının kapalı kaldığını kontrol edin.
Fırlatma kalıpta kalıntı bırakıyor
Çıkarma strokunu tava derinliğine göre kontrol edin. Kalıp duvarını cilalayın ve çentik açısından inceleyin. Belirtilen kalıp yağlayıcıyı önerilen aralıklarla uygulayın. Bir sonraki dolum döngüsünden önce alt zımbanın tamamen geri döndüğünü doğrulayın.
Hat Entegrasyonu
Döner presin çevredeki ekipmanlara bağlanma şeklini etkileyen noktalar.
Yukarı Akış Toz Temini
Döner pres, harmanlama veya taşıma ekipmanı tarafından beslenen bir tampon hunisinden çekim yapar. Seviye sensörleri tutarlı besleme sağlar ve yüksek dönüş hızlarında açlıktan ölmeyi önler.
Aşağı Akış Çıkışı
Preslenmiş tavalar bir konveyöre veya toplama ve yerleştirme ünitesine boşaltılır. Konum tanımlı sinyaller, aşağı yönde sıralamayı, tepsi yüklemeyi veya palet montajını destekler.
Veri ve İzlenebilirlik
Pozisyon seviyesi üretim verileri parti başına kaydedilir. Kalite dokümantasyonunu ve verim analizini desteklemek için kayıtlar MES veya ERP sistemlerine aktarılabilir.
Bakım Planlaması
Önerilen aralıklar arasında her 2.000 saatte bir hidrolik yağ analizi, her 500 saatte bir zımba ve kalıp muayenesi ve her 1.500 saatte bir döner rulman servisi yer alır.