Tava Yükleme
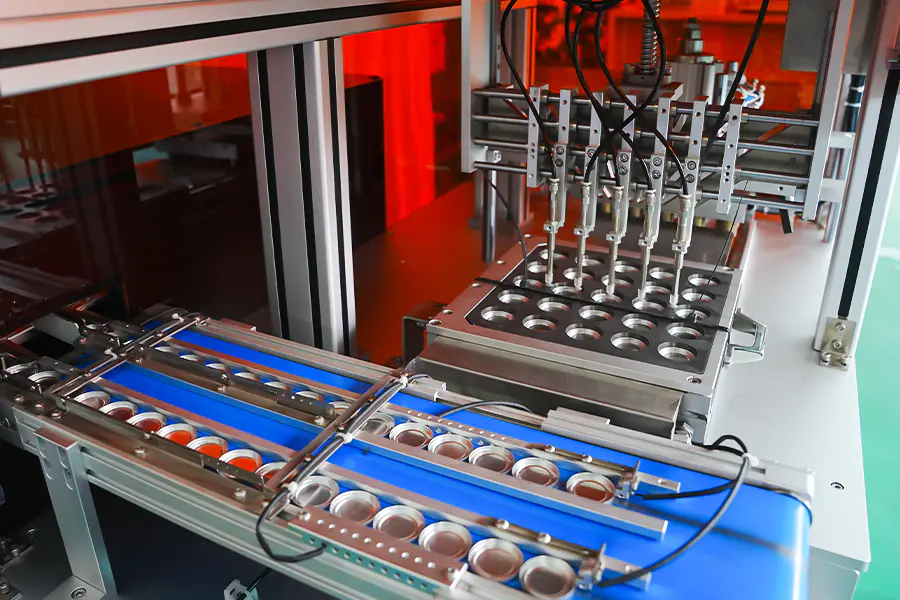
Boş tavalar bir şarjörden veya titreşimli hazneden indeksleme plakasına beslenir. Döngü dolum istasyonuna ilerlemeden önce tavanın varlığı sensör tarafından doğrulanır.
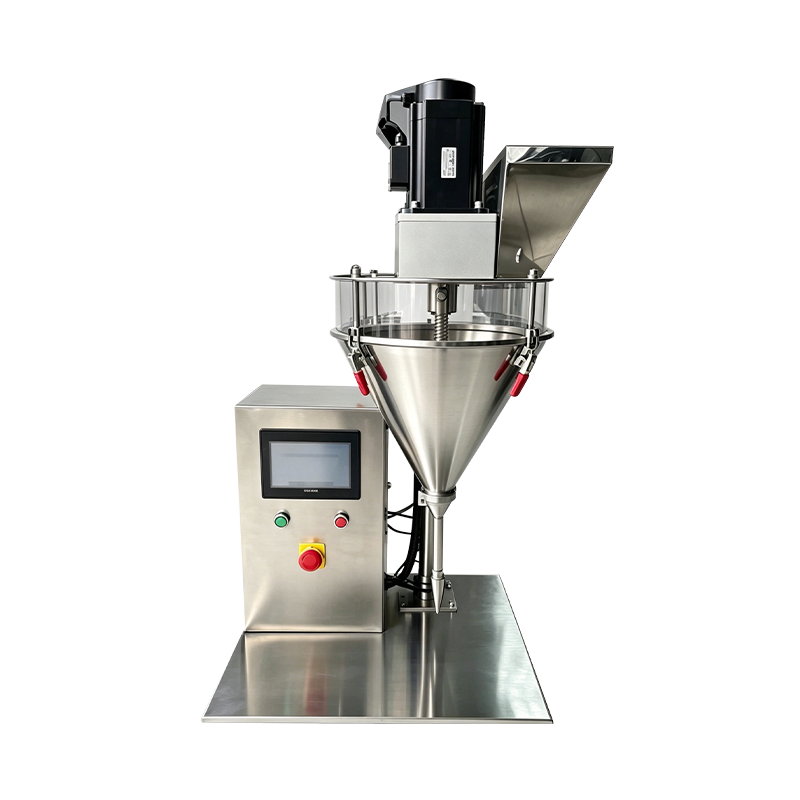
Toz Dozajlama
Servo tahrikli helezon her tavayı tarif ağırlığına kadar doldurur. Doldurma değeri, hat içi kontrol tartısı tarafından doğrulanır ve tolerans dışı kefeler reddedilmek üzere işaretlenir.
Tesviye
Bir kazıyıcı veya titreşim plakası, tavanın içindeki toz yatağını dengeler. Bu adım, zımba toz yüzeyine temas etmeden önce yoğunluk değişimini azaltır.
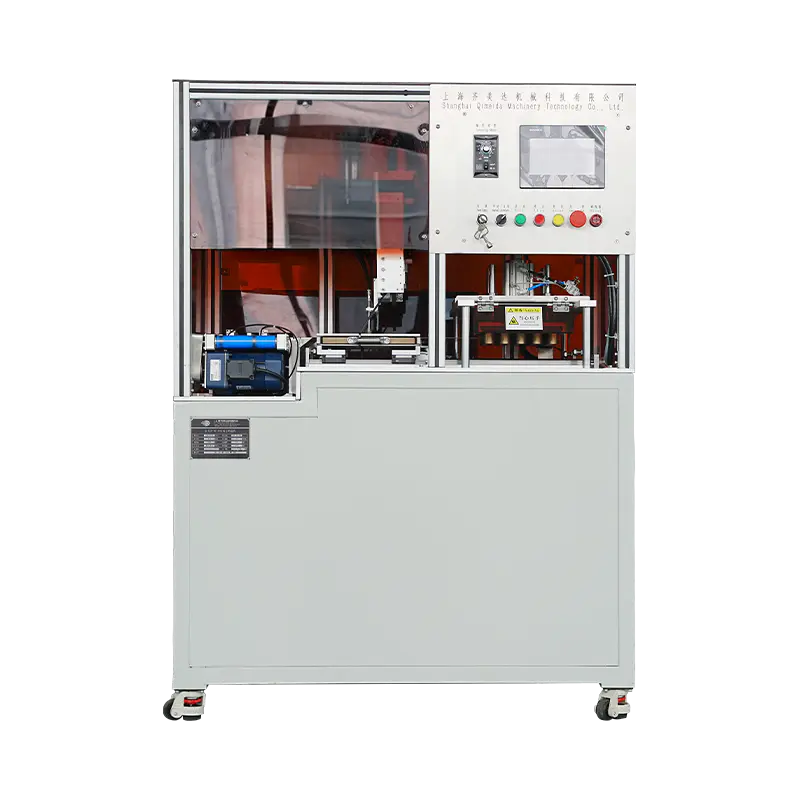
Presleme
Üst zımba ayarlanan kuvvete iner ve tarifin bekleme değeri boyunca tutulur. Basınç ve konum verileri her bir tava için kaydedilir.
Fırlatma
Preslenen tava kalıptan kaldırılır ve boşaltma konveyörüne veya tepsi yükleme ünitesine aktarılır. Ejeksiyon vuruşu tava derinliğine göre ayarlanır.
Doğrulama
Tava yüksekliği, ağırlığı ve yüzey durumu bir denetim noktasında kontrol edilir. Veriler, izlenebilirlik amacıyla toplu kayıtlara bağlanır.
Temel Yetenekler
Göz farı tavası üretimi için yapılandırılmış işlevler.
Şekilli Pan Aletleri
Değiştirilebilir bir kalıp plakası aracılığıyla desteklenen yuvarlak, kare, dikdörtgen, oval ve özel şekilli tava takımları. Değiştirme, belgelenmiş bir takımlama prosedürünü takip eder.
Gölgeye Özel Tarifler
Her renk tonu ve formülasyon kendi dolum ağırlığını, kuvvetini, kalma süresini ve çıkarma ayarını saklar. Tarif geri çağırma, mekanik ayar yapılmadan HMI'dan yapılır.
Çoklu Tava Paleti Dolum
İndeksleme plakası birden fazla tava konumu taşıyabilir, böylece tek bir palet için birden fazla renk tonu aynı döngü grubunda doldurulur ve preslenir.
Kabartmalı Yüzey Presleme
Logo, desen veya kubbe geometrisine sahip üst zımbalar desteklenir. Yardım takımları için yaklaşma hızı ve sıkıştırma eğimi azaltılır.
Satır İçi Ağırlık Kontrolü
Doldurma istasyonundan sonra bir kontrol tartısı, tava ağırlığını tarif değerine göre doğrular. Tolerans dışı tavalar preslenmeden önce yönlendirilir.
Toplu Düzeyde Raporlama
Doldurma ağırlığı, presleme kuvveti, tava sayımı ve reddetme sayımları parti başına kaydedilir. Veriler, kalite incelemesi için OPC UA veya CSV aracılığıyla dışa aktarılabilir.
Teknik Veriler
Standart konfigürasyon değerleri. Tava boyutu, kuvvet aralığı ve takımlar proje başına tanımlanır.
Üretime Uygun
Göz farı presleme makinesinin kozmetik üretiminde kullanıldığı yer.
Tek Gölgeli Hacim Çalışmaları
Vardiyalar boyunca çıktı stabilitesi ve tutarlı tava sertliği ile standart tava boyutlarında tek bir renkten oluşan uzun çalışmalar.
Paletli Üretim
Tek bir palet formatı için çeşitli tavaların koordineli bir sırayla üretildiği ve bir araya getirildiği çok renkli paletler.
Mevsimsel ve Sınırlı Aralık
Tarif hatırlama ve kısa geçiş sürelerinin, gölgeler ve tava formatları arasında sık geçişleri desteklediği daha küçük toplu kampanyalar.
Kabartmalı ve Özel Tavalar
Presleme parametrelerinin zımba detayını koruyacak şekilde ayarlandığı yüzey kabartmalı, kubbe geometrili veya dokulu kaplamalı tavalar.
Örnek ve Promosyon Birimleri
Makine kurulumunu değiştirmeden numune tavaları ve promosyon formatları için azaltılmış kuvvet ayarları ve daha kısa döngüler.
Çok Hatlı Bir Arada Yaşam
Göz farı formatlarının özel araçlar ve tarifler için özel bir hat gerektirdiği diğer baskı platformlarıyla birlikte kullanılır.
Sıkça Sorulan Sorular
Değerlendirme ve hat entegrasyonu sırasında sorulan ortak sorular. Cevabı genişletmek için bir soru seçin.
Makine hangi göz farı tavası formatlarını işleyebilir?
Yuvarlak, kare, dikdörtgen, oval ve özel şekilli tavalar, değiştirilebilir kalıp plakaları ile desteklenir. Standart aralık, 15 mm'den 45 mm'ye kadar çapı veya eşdeğer kaplama alanını kapsar; istek üzerine daha büyük formatlar da mevcuttur.
Her tava için dolum ağırlığı nasıl kontrol edilir?
Toz, hacimsel doldurma yöntemi kullanılarak servo tahrikli bir burgu ile dozlanır. Hat içi kontrol tartısı, ağırlığı reçete değerine göre doğrular ve tolerans dışı kefeler, basılmadan önce yönlendirilir. Doldurma ağırlığı normalde artı veya eksi 0,03 g aralığında tutulur.
Aynı döngüde birden fazla renk üretilebilir mi?
Evet. İndeksleme plakası birden fazla tava konumu taşır ve her konum aynı veya farklı bir renk tonu tarifini çalıştırabilir. Bu, birden fazla renk tonunun koordineli bir sırayla basıldığı palet bağlantılı üretime uygundur.
Hangi takım değiştirme süresinin beklenmesi gerektiği
Takım setinin tamamının değiştirilmesi, tava şekline ve güncellenecek konum sayısına bağlı olarak genellikle 20 ila 40 dakika sürer. Takımlar tarif koduna göre saklanır ve arıza süresini en aza indirmek için değişimden önce hazırlanır.
Makine kabartmalı veya kubbeli tavaları nasıl işler?
Kabartmalı ve kubbeli takımlarda yaklaşma hızı ve sıkıştırma eğimi azaltılır ve bekletme süresi tarife göre ayarlanır. Bu, zımba yüzeyindeki yüzey detayını korur ve tava kenarı etrafındaki çatlamayı sınırlar.
Grup başına hangi veriler günlüğe kaydedilir?
Doldurma ağırlığı, presleme kuvveti, bekleme süresi, tava sayımı ve reddetme sayımları parti başına kaydedilir. Döngü düzeyindeki veriler, kalite belgelendirmesi ve süreç incelemesi için OPC UA veya CSV aracılığıyla dışa aktarılabilir.
Baskı makinesine hangi bakım aralıkları uygulanır?
Delme ve kalıp denetiminin her 500 saatte bir yapılması, burgu ve dozaj sisteminin her renk değişiminde temizlenmesi, indeksleyici kalibrasyonunun her 1000 saatte bir yapılması ve yük hücresi doğrulamasının her 12 ayda bir yapılması önerilir. Kayıtlar makine bakım günlüğünün yanında tutulur.
Makine mevcut palet montaj hatlarına entegre edilebilir mi?
Evet. Boşaltma istasyonu, aşağı yöndeki palet düzeneğinin veya tepsi yükleme ekipmanının hizalama ve sıralama için kullanabileceği konum tanımlı bir sinyal sağlar. Entegrasyon gereksinimleri hat yerleşim planlaması sırasında tanımlanır.
Süreç Sapması Referansı
Göz farı sıkma sırasında gözlemlenen durumlar ve bunlara karşılık gelen düzeltici eylemler.
Bastıktan sonra tava kenarları çatlıyor
Bekleme süresini 0,3 ila 0,8 saniye uzatın ve sıkıştırma eğimini azaltın. Takım kaydına göre zımba ve kalıp açıklığını doğrulayın. Toz nem içeriğinin yüzde 1 ila 3 arasında kaldığını doğrulayın.
Doldurma ağırlığı konumlara göre değişir
Etkilenen burgu için konum başına kalibrasyon rutinini çalıştırın. Haznedeki toz yığın yoğunluğunun tutarlılığını doğrulayın ve burgu vidasında aşınma olup olmadığını kontrol edin. Üretim sırasında hazne seviyesinin yüzde 30'un üzerinde kaldığını doğrulayın.
Toz üst zımbaya yapışıyor
Presleme kuvvetini yüzde 10 ila 15 oranında azaltın ve tutma süresini kısaltın. Delgi yüzeyini parlatın ve serbest bırakma açısının takım özelliklerine uygun olduğunu doğrulayın. Üretimden önce toz sıcaklığını ve nem içeriğini doğrulayın.
Tava kalıptan tamamen çıkarılmadı
Çıkarma vuruşunun tava derinliği ayarıyla eşleştiğini doğrulayın. İtici çubuğu kirlenme açısından inceleyin ve kalıp duvarını temizleyin. Bir sonraki dolum aşamasından önce alt zımbanın tamamen geri döndüğünü doğrulayın.
Kabartma deseni tava yüzeyinde bulanıklaşıyor
Etkilenen aşamada yaklaşma hızını azaltın ve temas hızını düşürün. Zımba yüzeyinde toz birikmesi olup olmadığını kontrol edin ve aletin aşınmasını kontrol edin. Desenin serbest bırakılmadan önce kaydedilmesini sağlamak için bekletme süresini biraz artırın.
Tartı reddinin normal aralığı aştığını kontrol edin
Kontrol tartısı kalibrasyonunu bir referans teraziye göre doğrulayın. Burgu ve dozaj tamburunu toz birikmesi açısından inceleyin. Partiler arasında toz kaynağının partikül boyutunda veya nem içeriğinde değişiklik olmadığını doğrulayın.
Entegrasyon Notları
Kurulumu, yardımcı programları ve uzun süreli çalışmayı etkileyen faktörler.
Toz Temini
Yukarı yönde seviye geri beslemeli bir tampon hunisi tavsiye edilir. Toz, yüklemeden önce kuru, topaksız ve belirtilen parçacık boyutu aralığında olmalıdır.
Aşağı Akış Transferi
Boşaltma istasyonu, konveyör aktarımı, tepsi yükleme veya robotik alma ve yerleştirme işlemleriyle uyumludur. Konum tanımlı bir sinyal, aşağı yönde sıralamayı ve palet montajı hizalamasını destekler.
Takım Depolama
Delme ve kalıp setleri koruyucu kaplamalı etiketli raflarda saklanmalıdır. Her bir tava formatı ve tarif koduna, boşluk değerlerine sahip takım kayıtları eşlik eder.
Bakım Planlaması
Önerilen aralıklar, her 500 saatte bir zımba ve kalıp muayenesini, her 1000 saatte bir indeksleyici kalibrasyonunu, her renk değişiminde burgu temizliğini ve her 12 ayda bir yük hücresi doğrulamasını kapsar.