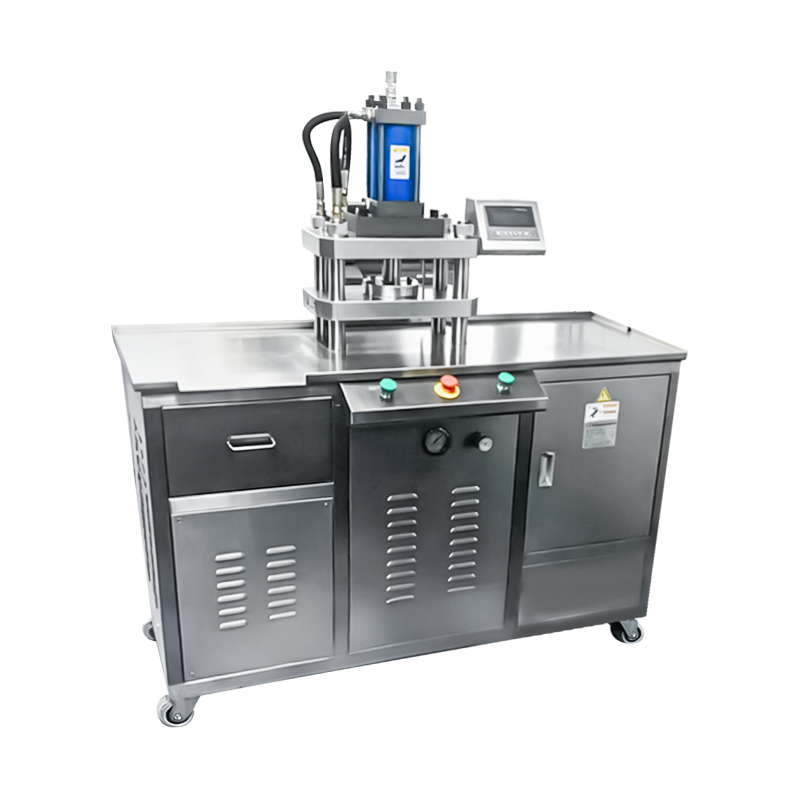
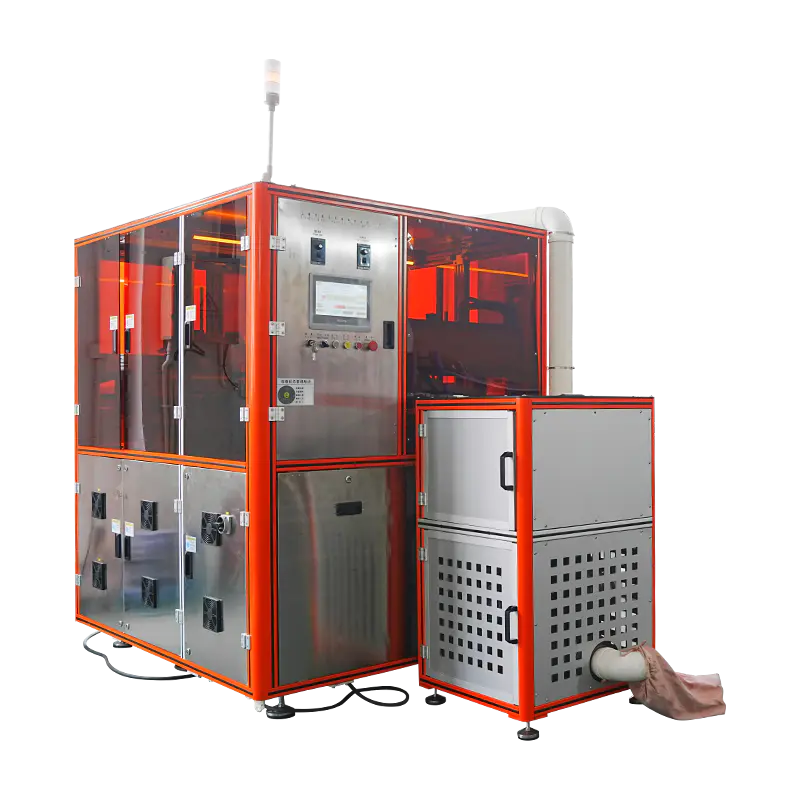
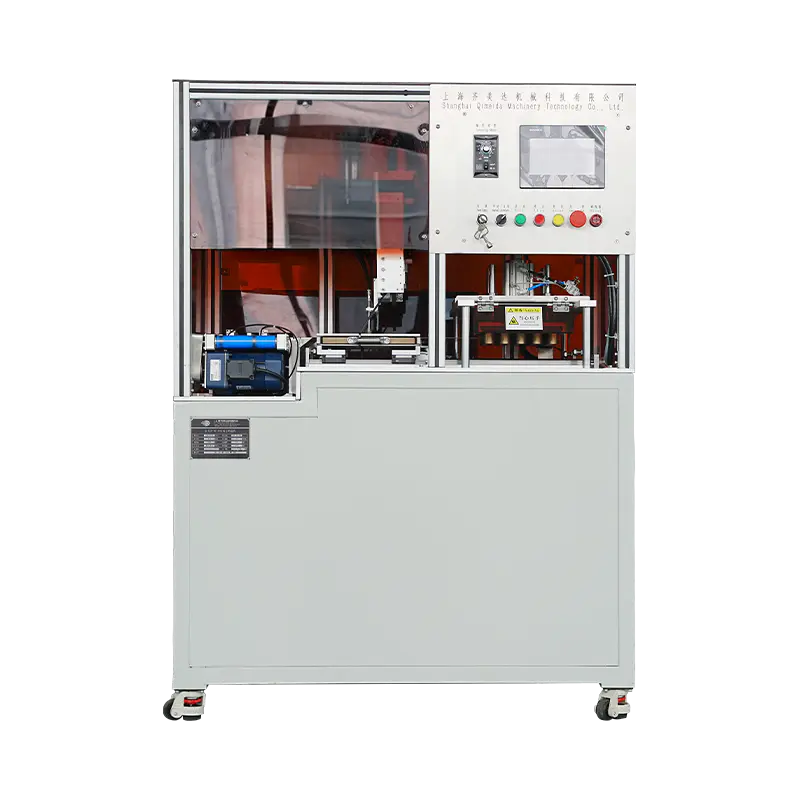
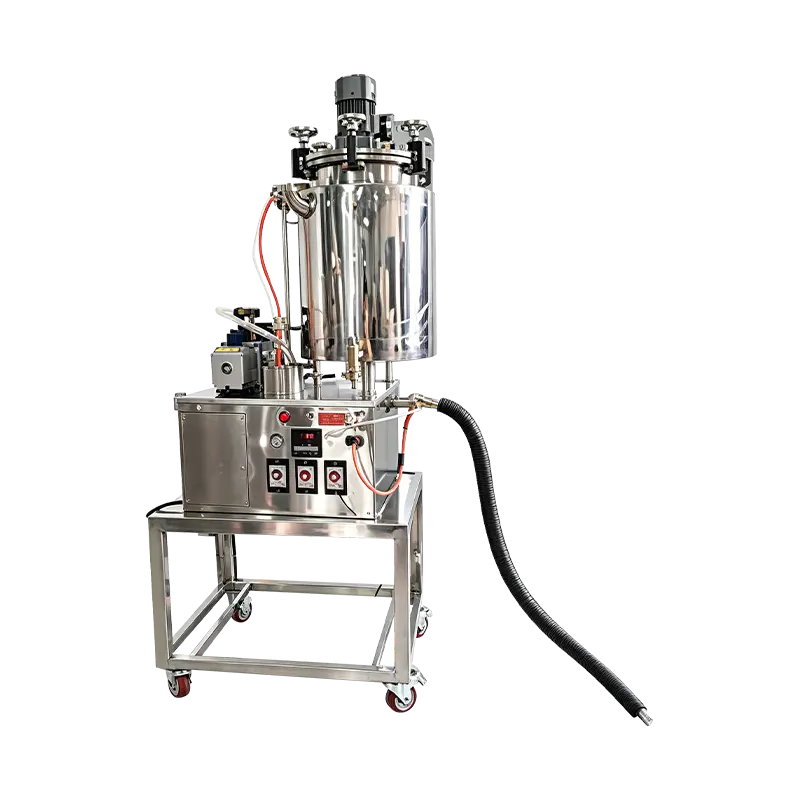
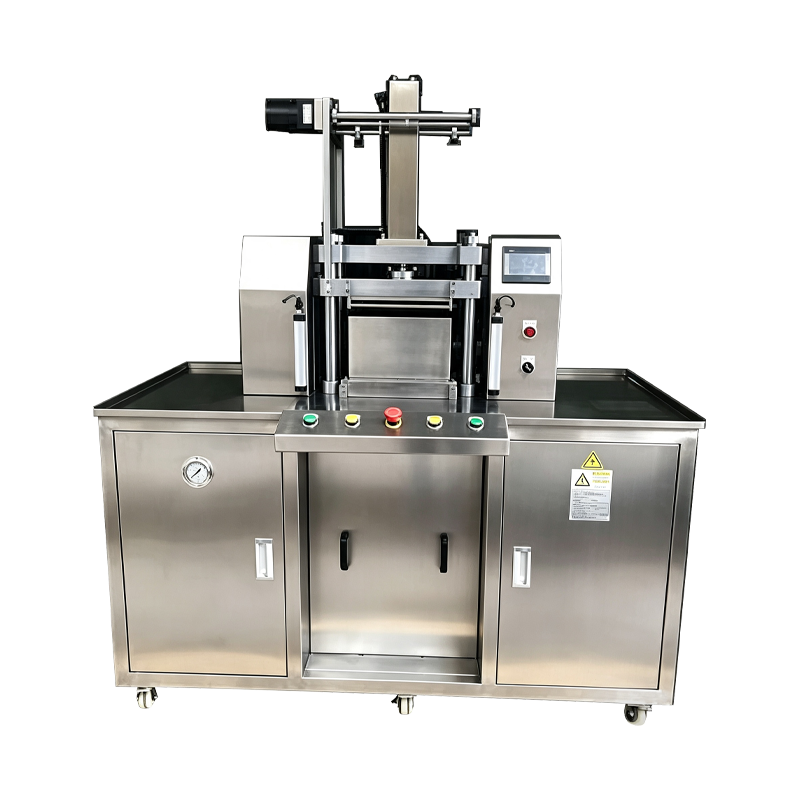
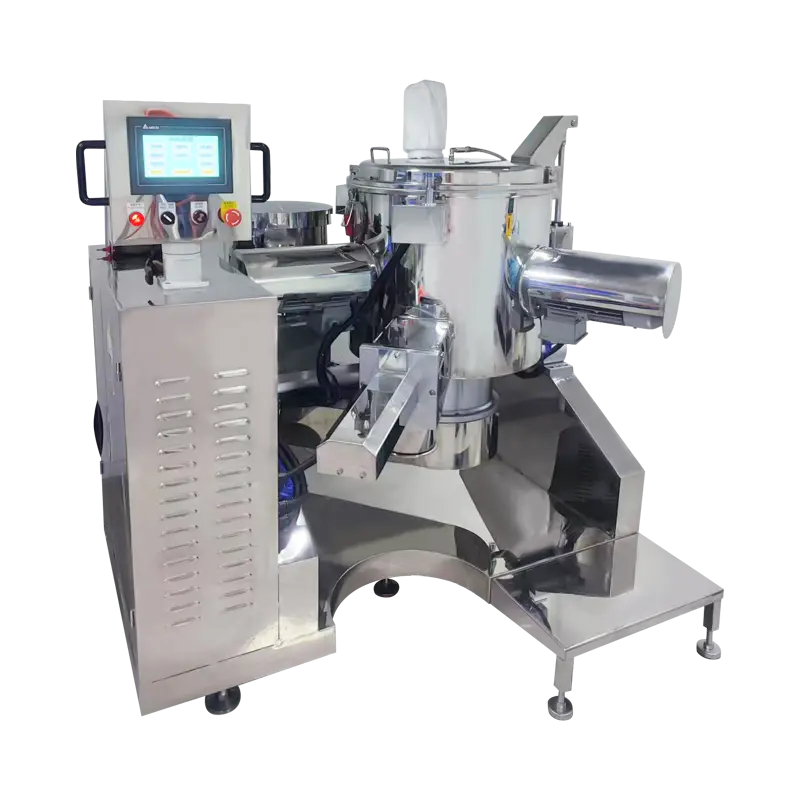
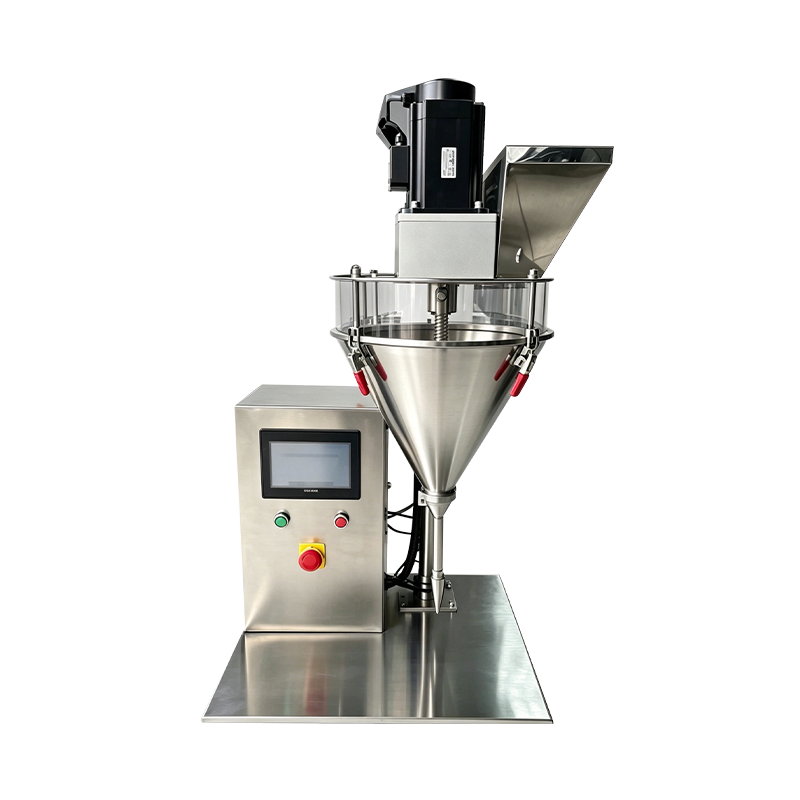
Otomatik Yüz Pudrası Presleme Makinesi
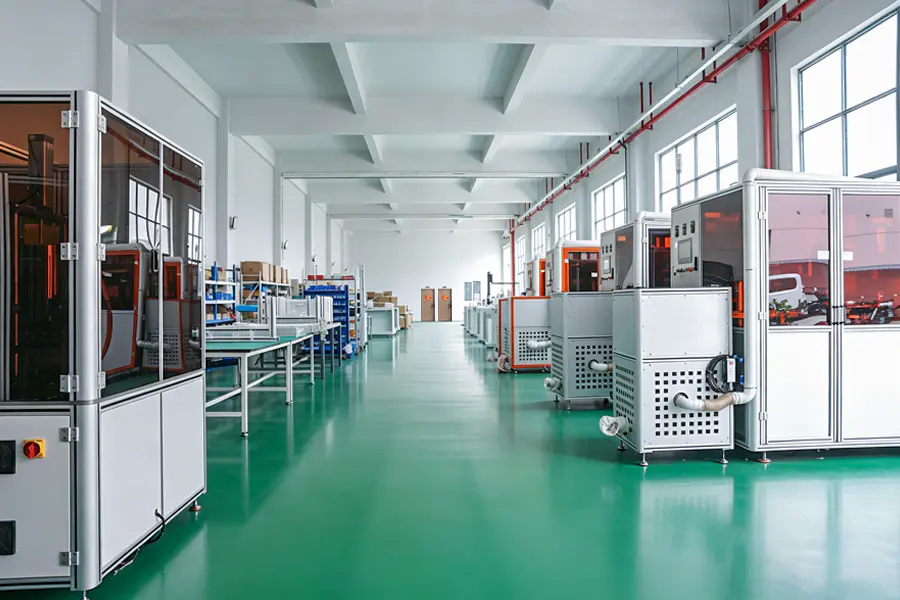
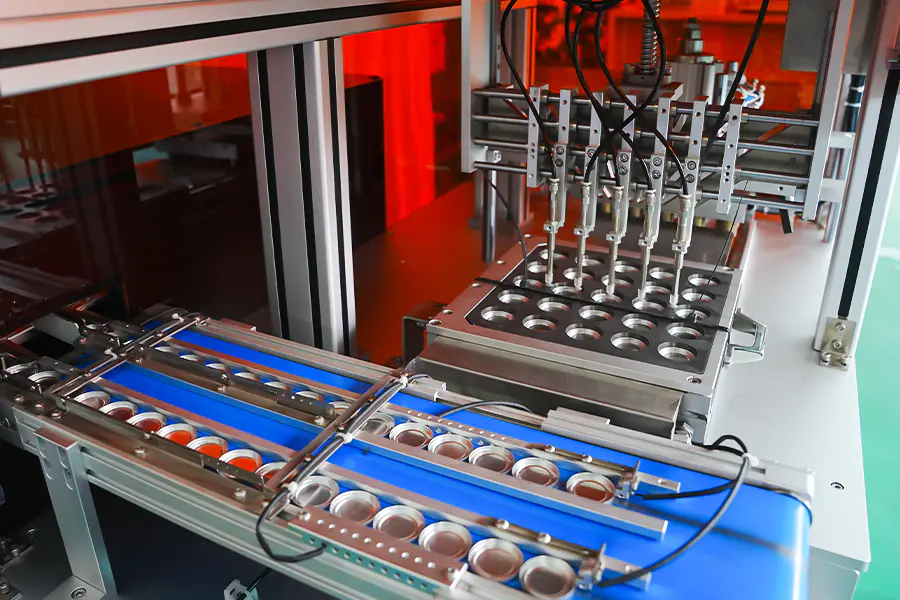
Büyük çaplı düz tavaları, kubbeli kompaktları ve preslenmiş temel formatlarını kapsayan, yüz pudrası ve kompakt pudra tavası üretimi için yapılandırılmış bir presleme platformu. Makine, tek bir döngü dizisinde tava beslemeyi, toz dozajlamayı, yatak tesviyesini, sıkıştırmayı ve çıkarmayı otomatikleştirir. Doldurma ağırlığı, presleme kuvveti, bekleme süresi ve döngü hızı, HMI aracılığıyla tarif başına ayarlanır ve her tava döngüsü parti kaydına kaydedilir.
Tava Beslemesi
Yüz pudrası tavaları bir tepsi yükleyiciden veya dergiden indeksleme plakasına sunulur. Döngü devam etmeden önce tavanın varlığı ve oturma derinliği sensör tarafından doğrulanır.
Toz Dozajlama
Bir servo burgu, her tavayı tarif ağırlığına kadar doldurur. Hat içi kontrol tartısı, dozu toleransa göre doğrular ve aralık dışındaki kefeler, basılmadan önce yönlendirilir.
Yatak Tesviyesi
Bir kazıyıcı ve hafif titreşim adımı tava içindeki toz yatağını düzleştirir, bu da zımba toz yüzeyine temas etmeden önce yoğunluk değişimini azaltır.
Sıkıştırma
Üst zımba kontrollü bir hızda ayarlanan kuvvete doğru alçalır ve tarif bekleme değeri boyunca tutulur. Her tava için kuvvet ve konum verileri kaydedilir.
Fırlatma
Preslenen tava kalıptan kaldırılır ve boşaltma konveyörüne veya tepsi yükleme ünitesine aktarılır. Ejeksiyon vuruşu tava derinliğine uyacak şekilde ayarlanmıştır.
Doğrulama
Tava yüksekliği, ağırlığı ve yüzey durumu bir denetim noktasında kontrol edilir. Sonuçlar, izlenebilirlik ve sapma incelemesi için seri kaydına bağlanır.
Yüz Pudrası Üretim Yetenekleri
Yüz pudrası ve kompakt pudra tavası formatları için yapılandırılmış işlevler.
Büyük Çaplı Tavalar
40 mm'den 95 mm çapa kadar tava formatları, değiştirilebilir kalıp plakaları aracılığıyla desteklenir. Talep üzerine ayarlanmış kuvvet aralığına sahip daha büyük yüz pudrası tavaları mevcuttur.
Kubbeli Kompakt Presleme
Kubbeli ve yuvarlak kompaktlar kavisli üst kalıplarla preslenmiştir. Kubbe profilini korumak için temas hızı ve sıkıştırma eğimi tarife başına ayarlanır.
Preslenmiş Temel Formatları
Toz temel tavaları, tam tava çapı boyunca eşit yoğunluk oluşturmak için uzatılmış bekleme süresiyle orta kuvvette preslendi.
Gölgeye Özel Tarifler
Her renk tonu ve formülasyon kendi dolum ağırlığını, kuvvetini, kalma süresini ve çıkarma ayarını saklar. Tarif geri çağırma, mekanik ayar yapılmadan HMI'dan gerçekleştirilir.
Kabartmalı Yüzey Presleme
Logo veya desen kabartmalı üst zımbalar desteklenir. Tava yüzeyindeki ince ayrıntıları korumak için yaklaşma hızı ve sıkıştırma eğimi azaltıldı.
Toplu Düzeyde Raporlama
Doldurma ağırlığı, presleme kuvveti, tava sayımı ve reddetme sayımları parti başına kaydedilir. Kalite incelemesi için veriler OPC UA veya CSV aracılığıyla dışa aktarılabilir.
Teknik Veriler
Standart konfigürasyon değerleri. Tava boyutu, kuvvet aralığı ve takımlar proje spesifikasyonuna göre tanımlanır.
Üretime Uygun
Yüz pudrası presleme makinesinin kozmetik üretiminde kullanıldığı yer.
Hacim Kompakt Toz Çalışmaları
Vardiyalar boyunca çıktı stabilitesi ve tutarlı tava sertliği ile standart tava boyutlarında tek bir renkten oluşan uzun çalışmalar.
Preslenmiş Temel Tavaları
Toz temel tavaları, tüm tava çapı boyunca eşit yoğunluk için uzatılmış bekleme süresiyle orta kuvvette preslenir.
Kubbeli Kompakt Formatlar
Presleme parametrelerinin kubbe profilini koruduğu ve kenar çatlamalarını azalttığı kavisli takımlarla üretilen kubbeli ve yuvarlak kompaktlar.
Mevsimsel Gölge Geçişleri
Tarif hatırlama ve kısa geçiş sürelerinin, gölgeler ve tava formatları arasında sık geçişleri desteklediği daha küçük toplu kampanyalar.
Kabartmalı Kompakt Tavalar
Sıkıştırma darbesi boyunca zımba detayını korumak için presleme parametrelerinin ayarlandığı, logolu veya desen kabartmalı tavalar.
Doldurma ve Tepsi Formatları
Yeniden doldurma tavaları ve tepsi formatları aynı tarif ayarlarıyla preslenir, ardından kolinin yüklenmesi için sonraki montaja aktarılır.
Sıkça Sorulan Sorular
Değerlendirme ve hat entegrasyonu sırasında sorulan ortak sorular. Cevabı genişletmek için bir soru seçin.
Makine hangi yüz pudrası tavası formatlarını işleyebilir?
Yuvarlak, oval, dikdörtgen ve kubbeli tava formatları, değiştirilebilir kalıp plakaları aracılığıyla desteklenir. Standart aralık 40 mm'den 95 mm'ye kadar çapı veya eşdeğer kaplama alanını kapsar; istek üzerine daha büyük formatlar da mevcuttur.
Her tava için dolum ağırlığı nasıl kontrol edilir?
Toz, hacimsel doldurma yöntemi kullanılarak servo tahrikli bir burgu ile dozlanır. Hat içi kontrol tartısı, ağırlığı reçete değerine göre doğrular ve tolerans dışı kefeler, basılmadan önce yönlendirilir. Doldurma ağırlığı normalde artı veya eksi 0,05 g aralığında tutulur.
Preslenmiş temel için hangi kuvvet aralığı gereklidir?
Preslenmiş temel tipik olarak uzun bekleme süresine sahip orta düzeyde bir kuvvet aralığı kullanır. Spesifik değer tava çapına, formülasyon bağlayıcı içeriğine ve hedef kek sertliğine bağlıdır ve fabrika kabul testleri sırasında belirlenir.
Hangi takım değiştirme süresinin beklenmesi gerektiği
Takım setinin tamamının değiştirilmesi, tava şekline ve güncellenecek konum sayısına bağlı olarak genellikle 25 ila 50 dakika sürer. Takımlar tarif koduna göre saklanır ve arıza süresini en aza indirmek için değişimden önce hazırlanır.
Makine yoğunluk değişimi olmadan büyük çaplı tavaları basabilir mi?
Büyük çaplı tavalar tesviye ve kontrollü sıkıştırma eğimi aşamalarıyla desteklenir. Preslemeden önceki yatak tesviye adımı, dolgu yüksekliğindeki değişimi azaltır ve sıkıştırma eğimi, yoğunluğu tava yüzeyi boyunca eşit şekilde dağıtacak şekilde ayarlanır.
Grup başına hangi veriler günlüğe kaydedilir?
Doldurma ağırlığı, presleme kuvveti, bekleme süresi, tava sayımı ve reddetme sayımları parti başına kaydedilir. Döngü düzeyindeki veriler, kalite belgelendirmesi ve süreç incelemesi için OPC UA veya CSV aracılığıyla dışa aktarılabilir.
Baskı makinesine hangi bakım aralıkları uygulanır?
Delme ve kalıp denetiminin her 500 saatte bir yapılması, burgu ve dozaj sisteminin her renk değişiminde temizlenmesi, indeksleyici kalibrasyonunun her 1000 saatte bir yapılması ve yük hücresi doğrulamasının her 12 ayda bir yapılması önerilir. Kayıtlar makine bakım günlüğünün yanında tutulur.
Makine mevcut kompakt kasa montaj hatlarına entegre edilebilir mi?
Evet. Boşaltma istasyonu, aşağı yöndeki koli yükleme veya tepsi montaj ekipmanının hizalama ve sıralama için kullanabileceği konum tanımlı bir sinyal sağlar. Entegrasyon gereksinimleri hat yerleşim planlaması sırasında tanımlanır.
Süreç Sapması Referansı
Yüz pudrasının preslenmesi sırasında gözlemlenen durumlar ve bunlara karşılık gelen düzeltici eylemler.
Presleme sonrasında tava yüzeyi çatlıyor
Bekleme süresini 0,5 ila 1 saniye uzatın ve sıkıştırma eğimini azaltın. Takım kaydına göre zımba ve kalıp açıklığını doğrulayın. Toz nem içeriğinin yüzde 1 ila 3 arasında kaldığını doğrulayın.
Yoğunluk büyük tava çapına göre değişir
Yatak dengeleme adımını gözden geçirin ve kazıyıcı veya titreşim ayarının doğru olduğunu onaylayın. Toz matrisinin düzgün bir şekilde yerleşmesini sağlamak için bekletme süresini biraz uzatın. Üst zımba yüzünün takım kaydına göre düz olup olmadığını kontrol edin.
Doldurma ağırlığı konumlara göre değişir
Etkilenen burgu için konum başına kalibrasyon rutinini çalıştırın. Haznedeki toz yığın yoğunluğunun tutarlılığını doğrulayın ve burgu vidasında aşınma olup olmadığını kontrol edin. Üretim sırasında hazne seviyesinin yüzde 30'un üzerinde kaldığını doğrulayın.
Toz üst zımbaya yapışıyor
Presleme kuvvetini yüzde 10 ila 15 oranında azaltın ve tutma süresini kısaltın. Delgi yüzeyini parlatın ve serbest bırakma açısının takım spesifikasyonuna uygun olduğunu doğrulayın. Üretimden önce toz sıcaklığını ve nem içeriğini doğrulayın.
Tava kalıptan tamamen çıkarılmadı
Çıkarma vuruşunun tava derinliği ayarıyla eşleştiğini doğrulayın. İtici çubuğu kirlenme açısından inceleyin ve kalıp duvarını temizleyin. Bir sonraki dolum aşamasından önce alt zımbanın tamamen geri döndüğünü doğrulayın.
Tartı reddinin normal aralığı aştığını kontrol edin
Kontrol tartısı kalibrasyonunu bir referans teraziye göre doğrulayın. Burgu ve dozaj tamburunu toz birikmesi açısından inceleyin. Partiler arasında toz kaynağının partikül boyutunda veya nem içeriğinde değişiklik olmadığını doğrulayın.
Entegrasyon Notları
Kurulumu, yardımcı programları ve uzun süreli çalışmayı etkileyen faktörler.
Toz Temini
Yukarı yönde seviye geri beslemeli bir tampon hunisi tavsiye edilir. Toz, yüklemeden önce kuru, topaksız ve belirtilen parçacık boyutu aralığında olmalıdır.
Aşağı Akış Transferi
Boşaltma istasyonu, konveyör aktarımı, tepsi yükleme veya robotik alma ve yerleştirme işlemleriyle uyumludur. Konum tanımlı bir sinyal, aşağı yöndeki kasa yüklemeyi ve montaj hizalamasını destekler.
Takım Depolama
Delme ve kalıp setleri koruyucu kaplamalı etiketli raflarda saklanmalıdır. Her bir tava formatı ve tarif koduna, boşluk değerlerine sahip takım kayıtları eşlik eder.
Bakım Planlaması
Önerilen aralıklar, her 500 saatte bir zımba ve kalıp muayenesini, her 1000 saatte bir indeksleyici kalibrasyonunu, her renk değişiminde burgu temizliğini ve her 12 ayda bir yük hücresi doğrulamasını kapsar.