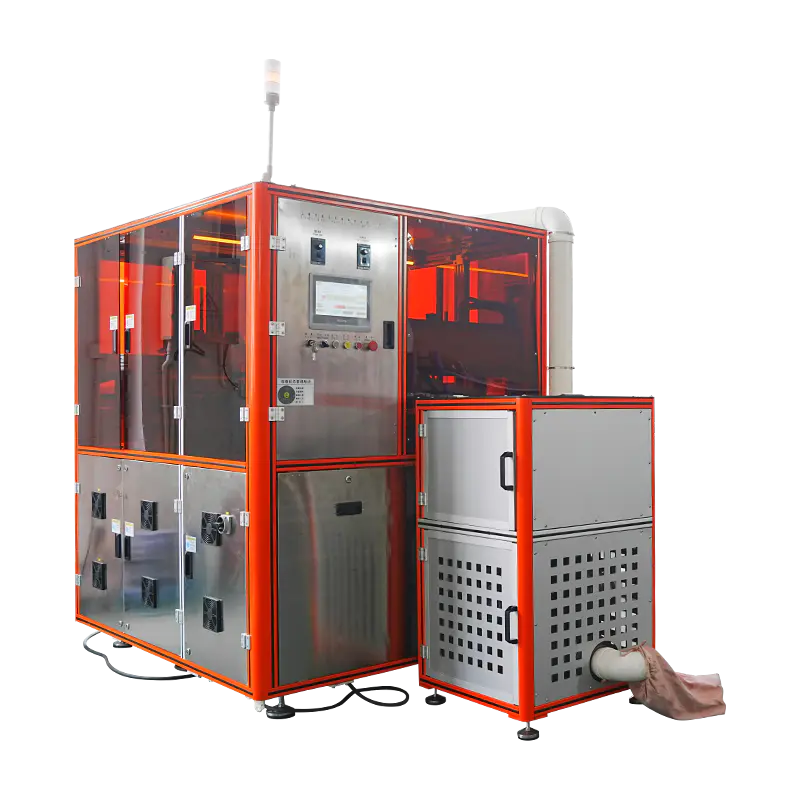
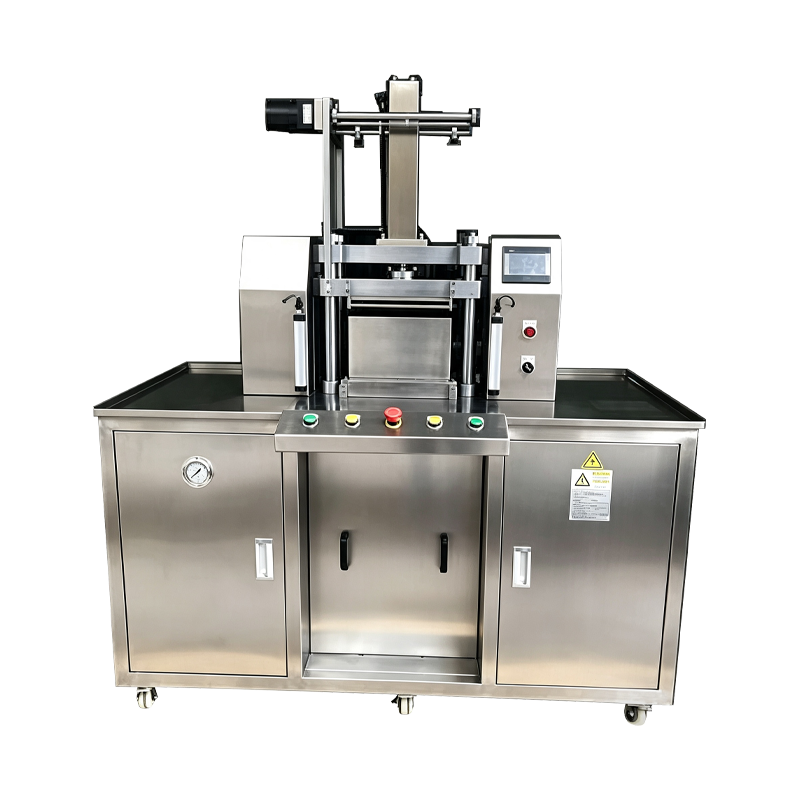
Pnömatik Kozmetik Toz Presleme Makinesi
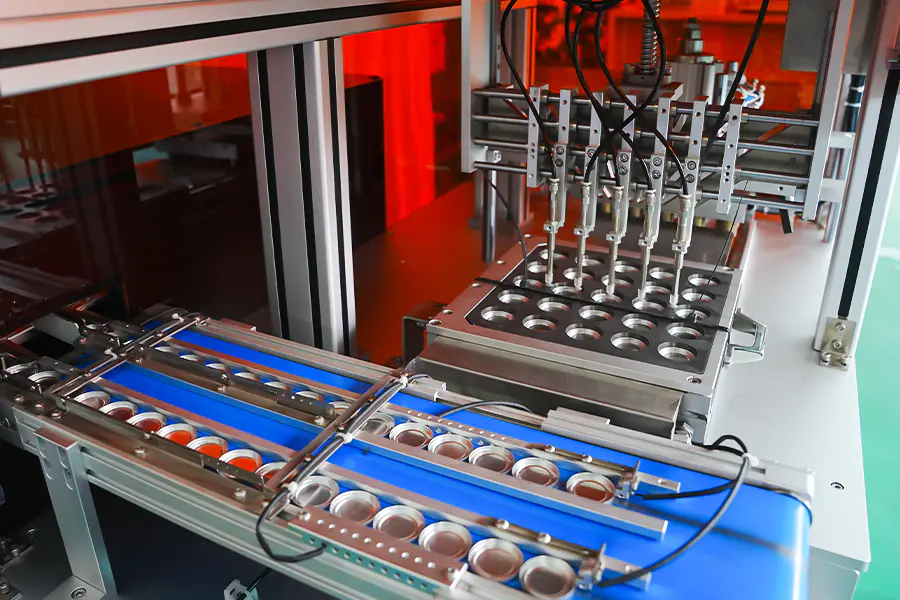
Gevşek kozmetik tozunu katı tavalara ve keklere sıkıştırmak için hava tahrikli bir presleme platformu. Pnömatik devre, kontrollü bir silindir stroku aracılığıyla kuvvet uygulayarak, hızlı çevrim süreleri ve toz üzerinde düşük termal yük sağlar. Kısa tutma süreleri ve temiz bırakmanın gerekli olduğu göz farı, allık, aydınlatıcı ve hafif pudra fondöten formatlarına uygulanır.
Neden Pnömatik Çalıştırma
Kozmetik üretiminde hava tahrikli preslemenin nerede uygulanacağını belirleyen proses özellikleri.
Kısa Çevrim Süresi
Silindir, kısa strok aralığı içinde çalışma basıncına ulaşır ve sığ tava formatlarında hidrolik çalıştırmaya göre daha yüksek çevrim hızlarına olanak tanır.
Düşük Termal Yük
Hava tahrikli presleme, kalıp alanına minimum ısı sağlar; bu da, düşük erime noktalı bağlayıcılar veya ısıya duyarlı pigmentler içeren formülasyonlara uygundur.
Temiz Serbest Bırakma Davranışı
Darbenin sonunda hızlı basınç tahliyesi, üst zımba ile toz yüzeyi arasındaki emmeyi azaltarak yapışmayı ve tavanın yapışmasını azaltır.
Basit Basınç Kontrolü
Kuvvet, oransal bir hava regülatörü aracılığıyla ayarlanır ve çalışma basıncı, her tarif için doğrudan HMI'da görüntülenir.
Azaltılmış Bakım Kapsamı
Hava devresi bileşenleri, hidrolik eşdeğerlerine göre daha az sıklıkta bakım gerektirir ve yönetilmesi gereken bir yağ deposu veya yağ sıcaklığı devresi yoktur.
Hat Entegrasyon Esnekliği
Pnömatik üniteler, hidrolik hatları üretim alanı boyunca yönlendirmeden, yukarı yöndeki dolum ekipmanının yakınına yerleştirilebilir.
Pnömatik Devreye Genel Bakış
Kuvvet doğruluğunu, tepki süresini ve proses tekrarlanabilirliğini belirleyen düzenekler.
Hava Hazırlama Ünitesi
Filtre, regülatör ve yağlayıcı tertibatı, besleme havasını valf manifolduna girmeden önce şartlandırır. Filtreleme partikülleri ve nemi giderir, regülatör çalışma basıncını ayarlar ve yağlayıcı silindir contalarına kontrollü bir yağ buharı sağlar.
Oransal Valf Düzeneği
Oransal yön valfleri presleme silindirinin uzatma ve geri çekme hareketini kontrol eder. Valf tepkisi kontrol sistemi tarafından izlenir ve sıkıştırma stroku boyunca ayarlanan kuvveti korumak için bir dönüştürücüden gelen basınç geri bildirimi kullanılır.
Presleme Silindiri
Kılavuz çubuklu ve strokun her iki ucunda yastıklamalı çift etkili silindir. Yastıklama, toz yüzeyle temas anında darbeyi sınırlar, bu da kabartmalı kalıplarda tava kenarlarının korunmasına yardımcı olur.
Geri Besleme Döngüsünü Zorla
Kalıp plakasının altına monte edilen bir yük hücresi, gerçek presleme kuvvetini ölçer ve değeri PLC'ye geri gönderir. Kontrolör, tutma aşaması sırasında kuvveti tanımlanmış bir tolerans bandı dahilinde tutmak için oransal valf açıklığını ayarlar.
Emniyetli Egzoz Devresi
Koruma açıldığında veya acil durdurmada, boşaltma valfi silindir basıncını kısa bir süre içinde atmosfere tahliye eder. Güvenlik devresi açıkken silindir yükü tutamaz ve makine güvenli duruma döner.
Teknik Veriler
Standart çerçeve değerleri. Kuvvet aralığı ve takımlar proje spesifikasyonuna göre tanımlanır.
Uygulanan Ürün Formatları
Pnömatik presleme davranışına uygun toz tipleri ve tava formatları.
Preslenmiş Göz Farı
Kısa bekletme sürelerinin temiz kenarlara ve düzgün bir yüzeye sahip kekler ürettiği standart ve geniş formatlı göz farı tavaları.
Allık ve Vurgulayıcı
Işıltılı parçacık yönünü korumak için sıkıştırma sırasında düşük termal girdi gerektiren kubbeli ve düz preslenmiş formatlar.
Hafif Pudra Fondöten
Düşük yoğunluklu temel, pnömatik preslemenin aşırı sıkıştırmayı önlediği ve tozun yayılabilirliğini koruduğu yerde sıkıştırılır.
Numune Boyutu Tavaları
Deneme ve numune üretimi için kısa çevrim süreleriyle azaltılmış kuvvetle preslenen küçük tavalar ve promosyon formatları.
Kabartmalı Yüzeyli Tavalar
Baskı yüzeyindeki ince ayrıntıların korunmasını sağlayan yastıklamayla bastırılmış logo veya desen kabartmalı tavalar.
Çoklu Renk Paleti Üniteleri
Renk gruplarında tutarlı tava yüksekliği ve kaplamanın gerekli olduğu palet montajı için ayrı tavalar.
Sıkça Sorulan Sorular
Değerlendirme ve entegrasyon sırasında ortaya çıkan operasyonel sorular. Cevabı genişletmek için bir soru seçin.
Kozmetik toz için pnömatik ve hidrolik presleme arasındaki fark nedir?
Pnömatik presleme, basınçlı hava yoluyla kuvvet uygular ve daha kısa tutma sürelerine, daha düşük kuvvet aralıklarına ve ısıya duyarlı formülasyonlara uygundur. Hidrolik presleme, daha uzun tutma süreleri ile daha yüksek kuvvet sağlar ve yoğun keklere ve daha büyük tava formatlarına uygundur. Seçim, hedef kek sertliğine, kalıp boyutuna ve formülasyon davranışına bağlıdır.
Döngü sırasında baskı kuvveti nasıl kontrol edilir?
Kalıp plakasının altındaki yük hücresi gerçek kuvveti ölçer ve değeri PLC'ye gönderir. PLC bunu tarif ayar noktasıyla karşılaştırır ve tutma aşaması sırasında kuvveti tolerans bandı içinde tutmak için oransal valf açıklığını ayarlar.
Makine yüksek bağlayıcı içerikli formülasyonları basabilir mi?
Evet, hedef kek sertliğinin pnömatik kuvvet aralığı dahilinde olması şartıyla. Yüksek bağlayıcı formülasyonları, hava tahrikli preslemenin düşük termal girdisinden yararlanma eğilimindedir, ancak aşırı sıkıştırmayı önlemek için basınç eğrisi ayarlarının formülasyon başına ayarlanması gerekir.
Kararlı çalışma için hangi hava kalitesi gereklidir?
Besleme havası kuru olmalı ve partikülleri ve nemi gidermek için filtrelenmelidir. 0,6 ila 0,8 MPa'lık bir çalışma basıncı gereklidir. Bu spesifikasyonun altındaki hava kalitesi, kuvvetin tekrarlanabilirliğini etkiler ve valf ile silindir contalarının hizmet ömrünü kısaltabilir.
Hava devresi ne sıklıkla bakım gerektirir?
Önerilen aralıklar, filtre elemanının her 1.000 saatte bir değiştirilmesini, yağlayıcının gözetleme camı ile yeniden doldurulmasını, her 3.000 saatte bir orantısal valf muayenesini ve döngü sayısına bağlı olarak her 8.000 ila 10.000 saatte bir silindirdeki tam conta kitinin değiştirilmesini içerir.
Baskı makinesi temiz oda ortamına uygun mu?
Makine, temiz oda veya kontrollü ortam kurulumu için paslanmaz çelik yüzeyler, kapalı egzoz yolu ve gıda sınıfı yağlayıcılarla belirtilebilir. Pnömatik devre, partikül dağılımını sınırlamak için havayı presleme bölgesinden uzaklaştırır.
Bu makinedeki çevrim çıktısını ne belirler?
Çevrim çıktısı tutma süresine, silindir strok uzunluğuna, doldurma süresine ve tava boyutuna bağlıdır. Daha kısa bekletme süreleri ve sığ tavalar daha yüksek çıktı üretirken, derin tavalar ve daha uzun bekletme süreleri saat başına birimleri azaltır. Gerçek çıktı, fabrika kabul testi sırasında doğrulanır.
Pnömatik ve hidrolik üniteler takımları paylaşabilir mi?
Takım uyumluluğu montaj arayüzüne ve kuvvet aralığına bağlıdır. Her iki makine de aynı standartlaştırılmış plakayı kullandığında ve pnömatik birim kuvvet aralığı gerekli sıkıştırma kuvvetini kapsadığında, takım setleri, belgelenmiş boşluk değerlerine sahip platformlar arasında paylaşılabilir.
Süreç Sapması Referansı
Pnömatik presleme sırasında gözlemlenen durumlar ve bunlara karşılık gelen düzeltici eylemler.
Zorunlu okuma tutma sırasında dalgalanıyor
Hava hazırlama ünitesini nem aktarımı açısından kontrol edin ve filtre elemanının doymamış olduğunu doğrulayın. Oransal valf tepkisini inceleyin ve yük hücresi sinyalini bir referans cihazla karşılaştırarak doğrulayın. Döngü sırasında besleme havası basıncının sabit kaldığını doğrulayın.
Kek yüzeyi yumruk izlenimini gösteriyor
Yumruk yaklaşmasını yavaşlatmak için vuruşun temas ucundaki yastıklamayı artırın. Tarifteki uzatma hızı değerini azaltın. Üst delgi yüzeyinin temiz olduğundan ve etkili temas profilini değiştiren toz birikiminden arınmış olduğundan emin olun.
Döngü süresi tarif hedefinden daha uzun
Makine girişindeki hava besleme akış hızını kontrol edin ve tüketim spesifikasyonlarını karşıladığını doğrulayın. Egzoz susturucusunda tıkanma olup olmadığını inceleyin. Valf tepki süresini bakım kaydına göre doğrulayın ve gerekiyorsa geri çekme hızını ayarlayın.
Tava üst zımbaya yapışıyor
Tutma süresini azaltın ve baskı kuvvetini yüzde 10 ila 15 oranında azaltın. Delgi yüzeyini parlatın ve serbest bırakma açısının takım spesifikasyonuna uygun olduğunu doğrulayın. Toz nem içeriğinin önerilen yüzde 1 ila 3 aralığında olduğunu doğrulayın.
Silindirin yakınında duyulabilen hava sızıntısı
Çubuk contasında ve piston contasında aşınma olup olmadığını kontrol edin. Silindir montajının sağlam olduğunu doğrulayın ve her iki porttaki bağlantı elemanlarını kontrol edin. Contayı değiştirdikten sonra sızıntı devam ederse, silindir deliğini çizik açısından inceleyin ve gerekiyorsa silindiri değiştirin.
Kuvvet, tarif ayar noktasına ulaşmıyor
Regülatör ayarının tarif değeriyle eşleştiğini doğrulayın. Hava hazırlama ünitesi ve valf manifoldu boyunca basınç düşüşünü kontrol edin. Silindir deliği boyutunun kurulu teknik özelliklerle eşleştiğini doğrulayın ve piston contasını geçen iç sızıntı olup olmadığını kontrol edin.
Entegrasyon Notları
Kurulumu, yardımcı programları ve uzun süreli çalışmayı etkileyen faktörler.
Hava Temini Gereksinimleri
Filtreleme ve yukarı yönde kurutma özelliğine sahip özel bir hava hattı tavsiye edilir. Döngü sırasında makine girişindeki basınç 0,6 ila 0,8 MPa arasında kalmalıdır ve makinede özel bir regülatör kullanılması tavsiye edilir.
Zemin ve Montaj
Makine, kurulum çiziminde belirtilen sabitleme noktalarına sahip düz bir zemin gerektirir. Baskı makinesinin diğer üretim ekipmanlarıyla aynı zemini paylaştığı durumlarda titreşim yalıtımı önerilir.
Gürültü Yönetimi
Egzoz susturucuları ve yastıklama ayarları, operatör konumunda çalışma gürültüsünü 75 dB'nin altında tutar. Normalde üretim salonlarında ek akustik iyileştirme gerekli değildir.
Bakım Planlaması
Önerilen aralıklar arasında filtre elemanının her 1.000 saatte bir değiştirilmesi, her 3.000 saatte bir valf muayenesi ve döngü sayısına göre conta kitinin değiştirilmesi yer alır. Kayıtlar makine bakım günlüğünün yanında tutulur.