Komple Kozmetik Toz Üretim Hattı için Temel Ekipman: 2026 Kılavuzu
Time: Sep 05, 2026
Fondöten, allık, göz farı veya bronzlaştırıcı için preslenmiş bir pudra üretim hattının planlanması, makine egzersizinden önce bir kapasite egzersizidir. Dakika başına tava cinsinden hedef çıktıyla başlarsınız, ardından ekipman zincirini tanımlamak için her süreç aşamasında geriye doğru çalışırsınız. Kağıt üzerinde eksiksiz görünen ancak çıktı açısından uyumsuz bir çizgi, mikser onu aç bırakırken baskı makinesini boşta tutacaktır.
Eksiksiz bir kozmetik toz üretim hattı yedi aşamadan oluşur: ham madde tartımı, ön karıştırma, toz haline getirme, harmanlama, tava doldurma, presleme ve son işlem. Herhangi bir aşamada eksik veya gereğinden küçük ekipman, daha yavaş çevrim süreleri, daha yüksek reddetme oranları, daha fazla manuel kullanım ve tutarsız ürün kalitesi dahil olmak üzere ölçülebilir kayıplara neden olur. Bu kılavuz, dengeli bir hat planlamaya yönelik pratik özelliklerle birlikte her aşamadaki temel ekipmanı tanımlar.
Komple Kozmetik Toz Üretim Hattında Neler Yer Alır?
Preslenen her toz hattı aynı proses mantığını takip eder, böylece ekipmanı tek tek ürünler yerine proses dizisine göre planlayabilirsiniz.
| Sahne | Çekirdek Ekipman | Tipik Şartname | Hat Üzerindeki Etki |
| 1. Tartım | Otomatik dozaj ve tartım istasyonu | /- Mikro içeriklerde 2 g doğruluk | Toplu reddetmeleri önler |
| 2. Ön karıştırma | Şerit karıştırıcı veya yüksek kesmeli karıştırıcı | 100 ila 500 L çalışma hacmi | Düzgün pigment dağılımı |
| 3. Toz haline getirme | Hava jetli değirmen veya pimli değirmen | 15 ila 25 mikron ortalama parçacık boyutu | Pürüzsüz presleme, düşük kırılma |
| 4. Harmanlama | V blender veya koni blender | 200 ila 1000 L parti büyüklüğü | Nihai renk tutarlılığı |
| 5. Tava doldurma | Çok kafalı toz dolum makinası | Dakikada 40 ila 60 tava | Kararlı dolum ağırlığı |
| 6. Basma | Hidrolik taret toz presi | 5 ila 15 ton arası presleme kuvveti, çok boşluklu | Yüksek verim, daha az çatlak |
| 7. Bitirme | Toz alma, silme, montaj konveyörü | Basınla aynı hizada | Temiz ürün sunumu |
Bir çizgi ancak toz haline getirme ve harmanlama aşaması kadar güçlüdür. Toz baskı makinesine tutarsız parçacık boyutuyla ulaşırsa, hiçbir baskı ayarı ortaya çıkan çatlakları, pürüzlü dokuyu veya renk çizgilerini düzeltemez.
Karıştırma ve Boyut Küçültme Ekipmanı: Kalite Vakfı
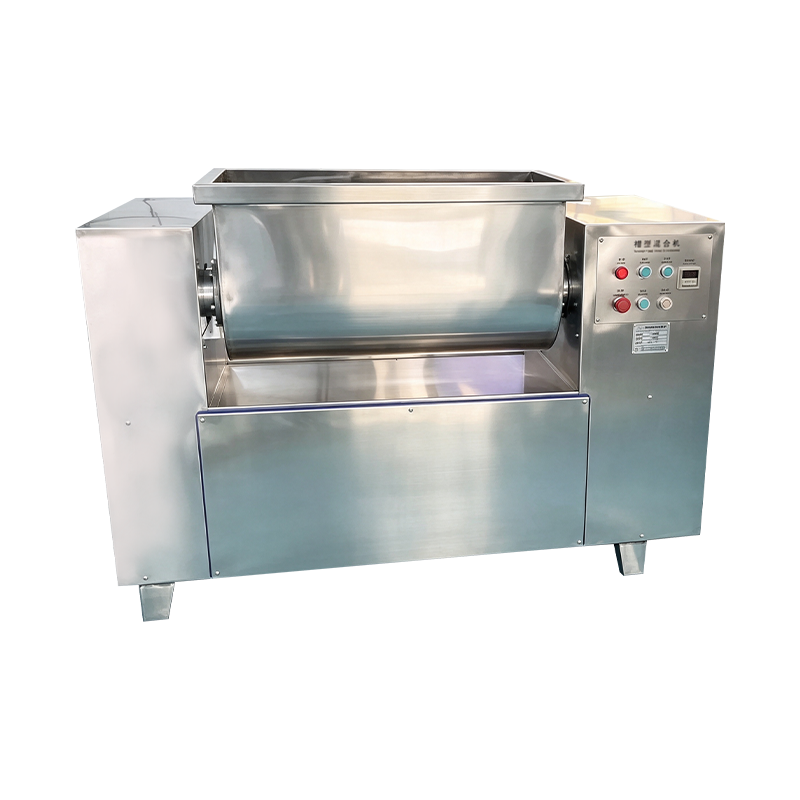
Ön karıştırma, formülasyon kalitesine karar verilen yerdir. 500 litrelik şeritli bir karıştırıcı, fondöten karışımını sekiz ila on iki dakika içinde tamamlıyor ve uyguladığı kesme seviyesi, pigmentlerin ve bağlayıcıların ne kadar eşit şekilde dağıldığını belirliyor.
- Şerit karıştırıcı: Pigment yapısını korurken renk bütünlüğü için yumuşak karıştırma.
- Yüksek parçalayıcı karıştırıcı: hidrofobik ve ıslanması daha zor pigmentler için daha hızlı dağılım.
- Hava jetli değirmen: parçacık boyutunu ısı oluşumu olmadan 15 ila 25 mikron aralığına düşürür.
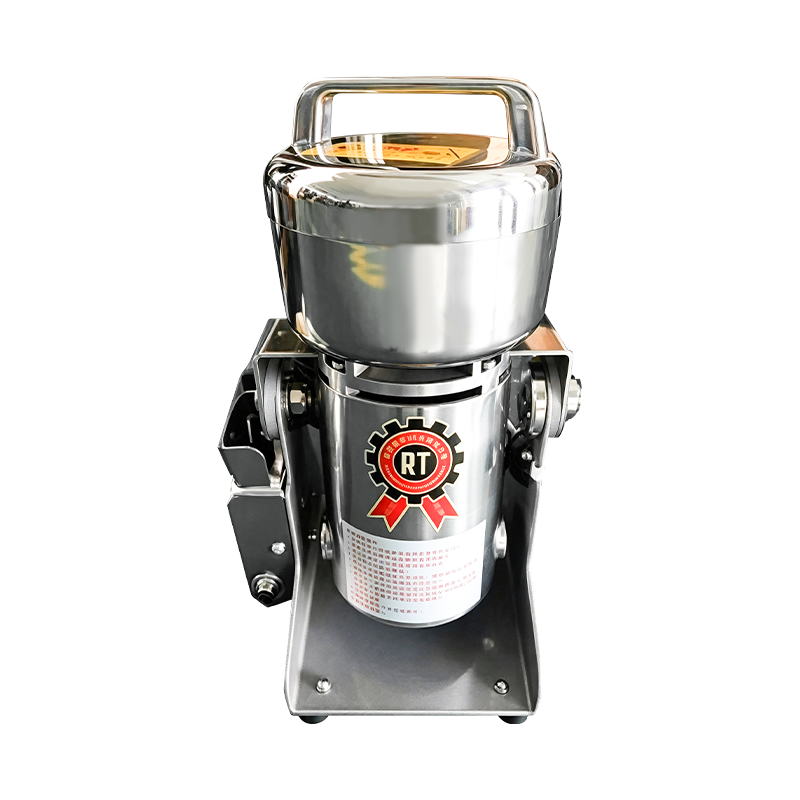
- Pimli değirmen: Biraz ısı katan, uygun maliyetli bir alternatif, stabil formüller için en iyisi.
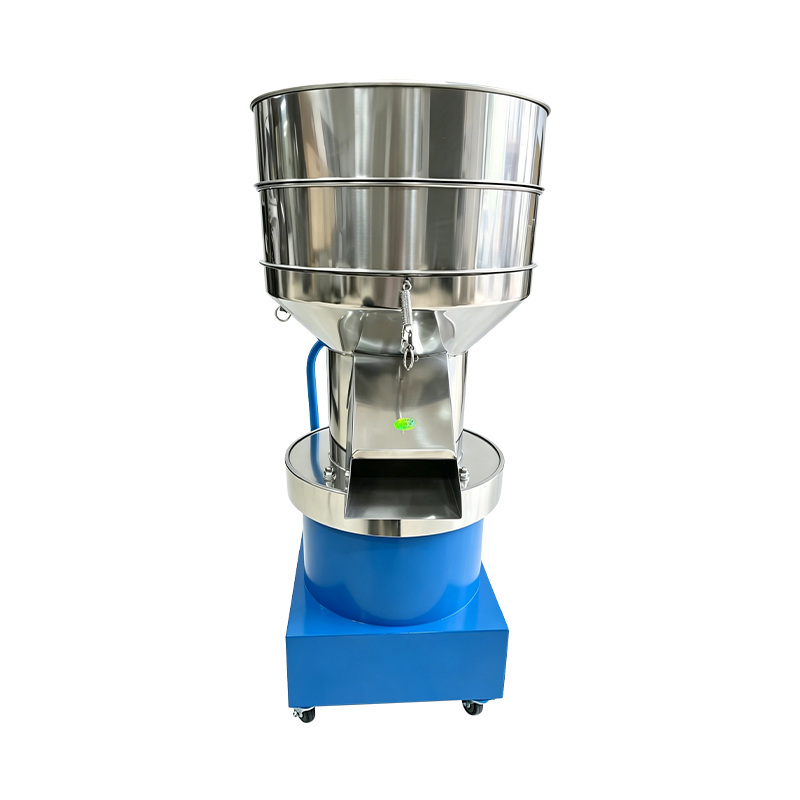
- Elek veya elek: Doldurmadan önce büyük boyutlu parçacıkları ve yabancı maddeleri temizler.
Parçacık boyutu, karıştırma ve presleme arasında en kontrol edilebilir değişkendir. Kompakt tozlar tipik olarak 20 ila 30 mikronluk bir d50'de iyi preslenir. 10 mikronun altında toz topaklaşır; 60 mikronun üzerinde preslenmiş kek üzerinde doku görünür hale gelir.
Tava Doldurma ve Presleme: Hattın Özü
Tava doldurma, her tavadaki toz hacmini tam olarak ölçer ve toz presi, bu gevşek dolguyu, tanımlanmış sertlik ve yüzey kalitesine sahip bir kompakta dönüştürür.
Taret Tozu Presi
Dakikada 40 ila 60 tava hızında çalışan çok boşluklu döner tasarım. Sürekli besleme, hattın hareket etmesini sağlar ve yıllık 5 ila 10 milyon tava üzerindeki hacimlere uygundur. Pres kuvveti, gerekli kompakt yoğunluğa bağlı olarak genellikle 6 ila 15 ton arasında değişir.
Tek İstasyonlu Pres
Dakikalar içinde takım değişiklikleriyle dakikada 8 ila 15 tava üretir. Daha düşük sermaye maliyeti ve yüksek esneklik, onu geliştirme partileri, kısa tirajlar ve sık renk değişiklikleri için doğru seçim haline getiriyor.
- Dolum derinliğini ayarlayın ve dozatördeki hedef dolum ağırlığını onaylayın.
- Sıkıştırma sırasında tozun kaçmasını önlemek için zımba ilerleme hızını ayarlayın.
- Sıkıştırma kuvvetini ve bekleme süresini formül sertliğine göre ayarlayın.
- Kenar kırılmasını ve yüzey aşınmasını önlemek için çıkarma hızını ayarlayın.
Dakikada altı devirle çalışan 10 gözlü bir taret presi, sekiz saatlik vardiyada dakikada 60 tava, yani yaklaşık 28.000 tava üretiyor. Bu ritim, doldurma, inceleme ve paketleme istasyonlarının aynı hıza ayarlanmasını gerektirir.
Toz Hattını Sabit Tutan Yardımcı Ekipmanlar
Yardımcı sistemler hat şemalarında nadiren görünür, ancak çalışma süresini ve ürün kalitesini tek bir üretim makinesinden daha fazla artırırlar.
- Patlamaya dayanıklı toz toplama: ince tozları yakalar, patlama riskini azaltır ve malzemenin geri kazanılmasını sağlar.
- Nem kontrolü: higroskopik ham maddeleri korumak için paketleme alanını yüzde 50 ila 55 bağıl nemin altında tutar.
- Basınçlı hava beslemesi: Pnömatik aktüatörleri besler ve kalıplanmış tavaların üflenerek temizlenmesine güç sağlar.
- Statik topraklama ve iyonizasyon: Statik yükün dolum ağırlığı kaymasına ve toz yapışmasına neden olmasını önler.
- Yerinde yıkama temizleme istasyonu: renkler ve formüller arasındaki geçiş süresini kısaltır.
Kalite Kontrol Ekipmanları ve Tolerans Kontrolleri
Kalite kontrol ekipmanları ayrı bir laboratuvarda değil, hat içerisinde çalışır. Hat içi kontroller, kusurları haznede birikmeden veya paketleme istasyonuna ulaşmadan önce yakalar.
| Kalite Kontrol İstasyonu | Ölçüm | Tipik Tolerans |
| Tartıyı kontrol edin | Ağırlığı doldur | /- Hedefin yüzde 2'si |
| Çatlak ve talaş sensörü | Yüzey bütünlüğü | Yüzde 100 hat içi denetim |
| Metal dedektörü | Demir ve demir dışı kirlenme | 0,7 mm'nin altında demir, 1,2 mm'nin altında paslanmaz |
| Sertlik test cihazı | Kompakt sertlik | 3 ila 8 kg girinti kuvveti, örneklenmiş |
İyi donanımlı bir hat, ret oranını yüzde 1,5'in altında tutar. Hat içi QC ile, tüm üretim partilerini iskonto etmek yerine, her reddi belirli bir istasyona kadar takip edebilirsiniz.
Hattı Üretim Hedefinize Göre Doğru Boyutlandırma
Ekipman seçimi makine broşürüyle değil, yıllık üretim hedefiyle başlar. Shanghai Qimeida Machinery Technology Co., Ltd. gibi üreticiler, müşterinin ürün karışımına ve kapasitesine uygun otomatik toz presleme çözümleri üretiyor.
5-15 ton
Kompakt toz kozmetikler için tipik presleme kuvveti aralığı
40-60
Orta boy taret presi için tava/dakika cinsinden çıkış aralığı
28.800
Dakikada 60 tava ile sekiz saatlik vardiya başına tava sayısı
<%1,5
Tam hat içi QC ile hedef hat reddetme oranı
Komple bir toz üretim hattında ekipman grubuna göre tipik yatırım payı.
Toz pres makinesi
%32
Tava doldurma sistemi
%18
Karıştırma ve boyut küçültme
%16
Yardımcı ve toz toplama
%14
Kalite kontrol ve muayene
%10
Montaj ve paketleme
%10
Akıllıca yatırım yapmak, baskı bütçesini karıştırma ve öğütme bütçesine göre dengelemek anlamına gelir. Baskı çıktıya karar verir, ancak karıştırıcı ve değirmen ürünün pazarlanabilir olup olmadığına karar verir. Önce parçacık boyutunu ve nem özelliklerini tanımlayın, ardından presleme kapasitesini üretim hedefine göre eşleştirin.
SSS: Kozmetik Toz Üretim Ekipmanları
Preslenmiş toz üretim hattını planlarken tesis yöneticilerinin ve proje ekiplerinin sorduğu en yaygın soruları burada bulabilirsiniz.
Çoğu yeni hat için, yıllık hedefin üzerinde yüzde 15 ila 20'lik bir kapasite tamponu, renk değişimlerini, bakım duraklamalarını ve gelecekteki ürün büyümesini karşılar.
Kozmetik toz üretim hattını hangi makineler oluşturur?
Eksiksiz bir hat, bir tartım istasyonu, şerit veya yüksek kesmeli mikser, hava jeti veya pimli değirmen, elek, çok kafalı tava doldurucu, hidrolik toz presi, bitirme konveyörü, kontrol kantarı, metal dedektörü ve toz toplama sistemini içerir.
Preslenmiş tozun çatlamasına veya ufalanmasına ne sebep olur?
Çatlama genellikle kaba veya tutarsız parçacık boyutundan, düşük bağlayıcı içeriğinden veya yetersiz bekleme süresine sahip bir pres döngüsünden kaynaklanır. Fırlatma hızı da önemlidir çünkü çok hızlı çıkarmak pastanın kenarlarını yırtar. Öğütme eğrisinin düzeltilmesi ve pres döngüsünün ayarlanması çoğu durumu çözer.
Taret presi ile tek istasyonlu pres arasında nasıl seçim yaparsınız?
Yıllık hacmin kabaca 5 ila 10 milyon tavayı aştığı ve ürün değişikliklerinin nadir olduğu durumlarda taretli preyi seçin. Geliştirme grupları, kısa tirajlar ve sık renk değişiklikleri için tek istasyonlu bir baskı makinesi seçin ve formül kilitlendiğinde taret kapasitesine geçin.
İhtiyacınız olan hat kapasitesini nasıl hesaplıyorsunuz?
Dakika başına gerekli tava miktarını elde etmek için yıllık hedef hacmin çalışma günlerine ve vardiya saatlerine bölünmesiyle geriye doğru çalışın. Pres bu hızı tanımlar, karıştırıcı parti büyüklüğünün beslemeyi sürdürmesi gerekir ve dolum ve kalite kontrol istasyonlarının buna ayak uydurması gerekir. Renk değişiklikleri ve bakım için yüzde 15 ila 20'lik bir tampon ekleyin.
Önerilen HABERLER:
Kozmetik Üretiminde Otomatik Toz Elleçleme Ekipmanlarının Temel Faydaları
Kozmetik Üretiminde Preslenmiş Toz Kalitesi: Açıklanan Temel Faktörler
Kozmetik Üretiminde Toz İşleme Zorlukları ve Bunların Nasıl Çözüleceği
Preslenmiş Toz Kozmetikler için Verimli Bir Üretim Hattı Nasıl Oluşturulur
Kompakt Toz Presleme Makineleri Küçük Parti Kozmetik Üretimini Nasıl Optimize Ediyor?
Otomasyon, Kozmetik Toz Üretim Sürecinde Verimliliği Nasıl Artırır?
İlgili ürünler
Telif hakkı © Shanghai Qimeida Machinery Technology Co., Ltd. Tüm Hakları Saklıdır.
Özel Profesyonel Kozmetik Makine Üreticileri
